¿Necesitan los ferrocarriles de carga pesada y los de alta velocidad muelas abrasivas diferentes?
- participación
- Tiempo de Publicación
- 2026/10/2

¿Necesitan los ferrocarriles de carga pesada y los de alta velocidad muelas abrasivas diferentes?
Sí, pero la diferencia radica en el grado y el plan de pasadas, no en un estándar de rueda independiente. El servicio de transporte pesado requiere una rueda robusta y de grano grueso que siga cortando a través de la compresión y el flujo de brida bajo altas cargas por eje: zirconia alúmina F16, aglutinante de resina con refuerzo de fibra de vidrio, 50 m/s, en los tamaños de remoción profunda que admite la máquina. El servicio de alta velocidad utiliza la misma familia de ruedas de manera diferente: pasadas superficiales, un acabado superficial más ajustado y el calor mantenido bajo control para que nada se queme y no quede una capa blanca quebradiza en el cabezal. Ambos utilizan ruedas aglutinantes de resina con una clasificación de 50 m/s, ambos se inspeccionan rueda por rueda y ambos se adaptan al cabezal de rectificado en lugar de a la vía. Lo que cambia es la profundidad de remoción por pasada, el espesor y el grado de la rueda, y los límites de aceptación que se deben cumplir al final.
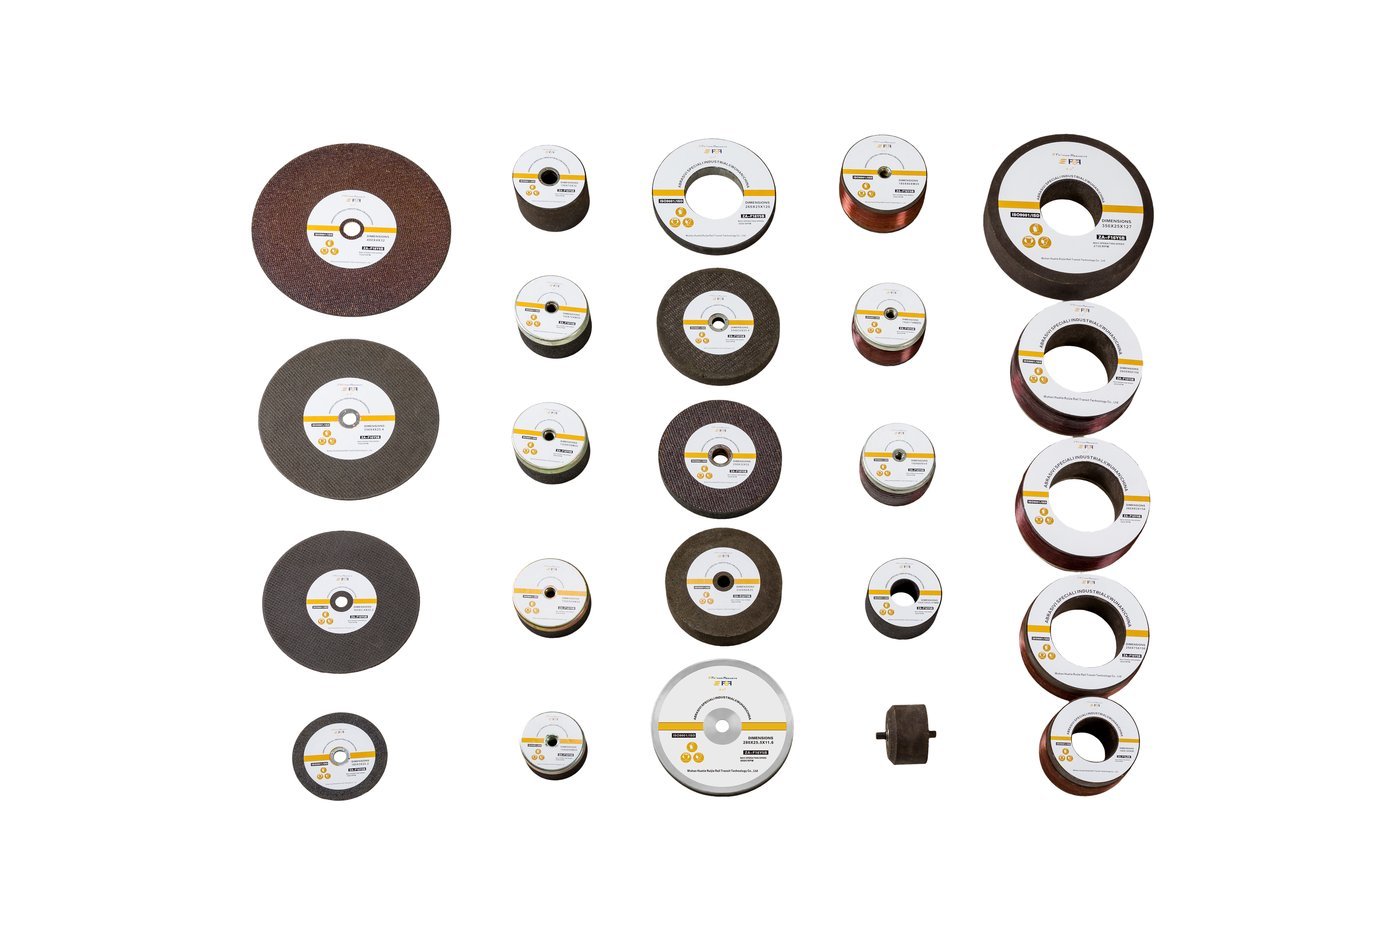
Por qué ambos deberes tiran de la rueda en direcciones opuestas
- Los defectos no son los mismos, por lo que el corte tampoco lo es. La combinación de daños depende del tipo de línea. En las líneas de transporte pesado, los defectos principales son el aplastamiento, la deformación de la pestaña y el desgaste lateral, producidos por cargas de eje muy elevadas y fuerzas de tracción elevadas. En las líneas de alta velocidad, los defectos principales son la fatiga por contacto rodante, la ondulación y las hendiduras en el riel, producidas por el contacto repetido a alta velocidad en lugar de por cargas extremas. Una rueda seleccionada solo por el nombre del defecto será incorrecta para uno de los dos tipos.
- El transporte pesado requiere una eliminación uniforme del metal. Los arcos largos a alta presión unitaria mantienen la rueda cargada durante kilómetros, por lo que el grano debe permanecer afilado y la rueda debe conservar su forma. La alúmina de circonio es el abrasivo que cumple con este requisito: en nuestras propias pruebas de materiales, la alúmina de circonio F16 registró una resistencia a la compresión de 308,0 MPa con una relación de molienda de 41,0 , frente a 124,0 MPa y 22,4 para la alúmina marrón calcinada y 103,2 MPa y 11,9 para la alúmina blanca.
- La alta velocidad exige una superficie perfecta, no la eliminación del material. Por diseño, las pasadas a alta velocidad son superficiales: aproximadamente 0,1 mm por pasada y no más de 3 pasadas en operación pasiva a alta velocidad. El modo de fallo no es la eliminación lenta, sino la quemadura, la formación de una capa blanca y el error de perfil. Una rueda que obliga a realizar una pasada más profunda para compensar no es la adecuada para esta tarea.
- El calor daña ambos, y su efecto se intensifica a altas velocidades. La capa blanca que queda tras un sobrecalentamiento tiene una dureza de aproximadamente 870 HV0.3, frente a los 340 HV0.3 del metal base. Esta capa dura y quebradiza se rompe con el tráfico y genera nuevas grietas, lo cual es contrario al propósito del rectificado del riel. La temperatura de la superficie rectificada debe ser inferior a 150 °C, sin que se observe una banda azul continua. Nuestras ruedas abordan este problema mediante un compuesto específico: un aerogel hidrofóbico y microesferas de vidrio huecas N20 para limitar la conducción de calor, y un contenido de azufre del 0,03 % o inferior para evitar la generación de humos nocivos durante el proceso.
- En ambos tipos de línea, la dureza no es la solución. En nuestras pruebas de serie, aumentar el contenido de aglutinante incrementó la resistencia a la compresión, pero redujo la cantidad de material removido: de GS-10 a GS-15, la remoción disminuyó de 1,0 g a 0,2 g, mientras que la relación de rectificado aumentó de 12,8 a 24,1. Una muela más dura es más resistente al desgaste y menos capaz de cortar. El punto medio del rango es el óptimo, y una elección demasiado dura se manifiesta como una superficie vidriada y pulida que los operarios interpretan erróneamente como un buen resultado.
Las diferencias de especificaciones, una al lado de la otra
| Requisito | Servicio de transporte pesado | Servicio de alta velocidad |
|---|---|---|
| Abrasivo y granulado | Alúmina de zirconia F16 : gruesa y resistente, elegida por su resistencia a la compresión y su relación de molienda. | Alúmina de zirconia, grado optimizado para un corte a menor temperatura con la misma banda de grano F16-F20 |
| Clase de tamaño de rueda | Ruedas de tren de extracción profunda: 260×90×154 mm y 250×75×150 mm | Ruedas de tren de línea principal más ruedas pasivas pequeñas de la clase de 119-122,5 mm para pases sin posesión. |
| Eliminación por pasada | Remoción activa típica de aproximadamente 0,2 mm , limitada a 0,5 mm de remoción de material base por los límites del contrato de la línea principal. | Aproximadamente 0,1 mm por pasada, hasta aproximadamente 3 pasadas en modo pasivo de alta velocidad. |
| Estrategia de pase | Menos pases, pero más profundos, dentro de una posesión larga. | Más pasadas menos profundas, banda de contacto y perfil restaurados en la misma campaña. |
| Límites de finalización | Ra 10 µm o mejor, sin banda azul continua, regla de 1 m dentro de 0,3 mm , rampa de descenso más pronunciada que 1‰ | Los mismos límites, con el énfasis adicional en la conformidad del perfil: GQI de 85 o mejor en la banda buena. |
| Unión y refuerzo | Adhesivo de resina reforzado con fibra de vidrio: el adhesivo utilizado en todas las máquinas rectificadoras de raíles en funcionamiento. | Construcción idéntica; la unión debe tolerar cortes interrumpidos en las juntas. |
| Clasificación de velocidad y equilibrio | 50 m/s marcado en la rueda; equilibrio estático a K=0,4 según Q/CR 1-2014 | Igual; la marca es el límite y el husillo de la máquina no debe sobrepasarlo. |
| Inspección | La apariencia, las superficies de contacto, las dimensiones, el equilibrio estático y la fuerza de rotación se verifican rueda por rueda según Q/CR 1-2014 §6.2.2. | Mismo régimen, sin reducción para líneas más pequeñas o más rápidas. |
La línea que más importa es la última. La inspección rueda por rueda no es un servicio premium reservado para el transporte pesado; es el estándar para cada rueda que se coloca en un cabezal de rectificado, a cualquier velocidad y en cualquier red.
¿Qué clase de rueda corresponde a qué máquina?
| La máquina realiza el trabajo | Clase de ruedas | Tamaño del catálogo y sistemas compatibles |
|---|---|---|
| Tren de molienda de producción de transporte pesado | Alúmina de zirconia de alta resistencia, F16, unión de resina, reforzada con fibra de vidrio, 50 m/s | 260×90×154 mm para máquinas Harsco PGM48/96C, CRRC Baoji GMC-48 y Jinying GMC-96: consulte la rueda de transporte pesado de 260×90×154 y la respuesta sobre el montaje PGM-48/96C. |
| Trenes de línea principal, metro y de tráfico mixto | Alúmina de zirconia de alta resistencia, F16, unión de resina, 50 m/s | 250×75×150 mm para máquinas Speno GMC-48/GMC-96 y CRRC Taiyuan — 250×75×150 para GMC96B y unidades de línea principal |
| Tren de alta velocidad, línea principal y tren de reemplazo de alta velocidad. | Rueda de línea principal de alta velocidad, núcleo de aluminio, alúmina de circonia, reforzada con fibra de vidrio, 50 m/s | 260×83×154 mm para máquinas Loram C44/MFS — Rueda Loram C44/MFS |
| Molienda pasiva de alta velocidad, sin posesión | Rueda pasiva pequeña, alúmina de circonio, unión de resina, hasta 40 m/s | Muelas pasivas de la clase 119-122,5 mm utilizadas únicamente para pasadas preventivas ligeras; consulte los parámetros de funcionamiento del rectificado pasivo de alta velocidad. |
| Desvíos y unidades de cambio | rueda de la unidad de cambio de vía | 180×105×90 mm para unidades de interruptor Speno GMC16A — Rueda para unidad de interruptor GMC16A |
Dos notas prácticas. Primero, la muela se adapta al cabezal, no a la línea: una red de transporte pesado que utiliza una máquina de la clase GMC-48 usa la misma muela de 260×90×154 que cualquier otra red que utilice esa máquina. Segundo, mantenga en stock las familias de muelas por tipo de cabezal, no por tipo de línea; el catálogo completo está en la página del producto de muelas abrasivas para rieles , y las diferencias entre tamaños se detallan en cómo leer una especificación de muela .
El ciclo de rectificado forma parte de la decisión sobre la muela.
Cómo y con qué frecuencia se realizan los cortes son una sola decisión, no dos. La práctica de las redes chinas establece ciclos preventivos por radio y volumen de tráfico:
| Estado de la vía | Intervalo de rectificado preventivo | Lo que esto implica para la rueda |
|---|---|---|
| Transporte de cargas pesadas y curvas de radio pequeño y alta velocidad. | Cada 30-50 millones de toneladas | Una rueda curva acumula kilómetros de pasada más rápidamente, por lo que la tasa de desgaste por kilómetro de pasada domina el presupuesto. |
| Vía recta convencional y de transporte pesado, curvas de gran radio por encima de unos 1200 m. | Cada 100 millones de toneladas | Los largos intervalos entre visitas recompensan a una rueda que mantiene su perfil a lo largo de miles de kilómetros de puertos de montaña. |
| Líneas de alta velocidad | Cada 30-50 millones de toneladas y con intervalos no superiores a 2 años. | Un límite de tiempo y un límite de tonelaje significa que la rueda debe realizar un paso superficial y repetible en lugar de un único paso profundo. |
Existe un umbral subyacente a estos ciclos que se aplica a ambos tipos de línea. La fatiga por contacto rodante se desarrolla mediante el efecto trinquete en la capa superficial: se nuclean microfisuras, se inician y se propagan, y las dos primeras etapas consumen la mayor parte de la vida útil por fatiga. Mientras la profundidad de la fisura sea de aproximadamente 0,2 mm o menos, una pasada de rectificado normal elimina por completo la capa fisurada. Más allá de esa profundidad, la superficie se puede limpiar mientras la raíz de la fisura permanece. Por eso, una muela de alta velocidad se evalúa por su consistencia pasada tras pasada, y una muela para cargas pesadas por su tenacidad a lo largo de un arco extenso: protegen contra diferentes etapas de la misma falla.
Lo que demuestran nuestros propios programas de transporte pesado y alta velocidad.
Ambos tipos de servicio se han medido en nuestras ruedas en funcionamiento. Compare las cifras solo entre líneas en condiciones similares:
- Tren de carga pesada Shuohuang, medio tren : 48 ruedas en el lado izquierdo, 15 km/h, 13,8 kW , 172,8 pass-km registrados; espesor de desgaste promedio 34,67 mm , que es 4,98 pass-km por mm , promedio 199 pass-km por rueda. Una comparación de un solo trole en 2023 registró 5,96 frente a 4,99 para la rueda en uso entonces, aproximadamente un 19,4% mejor, con una mejor rueda individual alcanzando 332,3 pass-km . Ruedas acumuladas instaladas hasta la fecha: 808. El riel en prueba fue 75N-U78CrV y 60-U75V, con defectos de tipo escama de pez y película dominantes; el caso de carga pesada está documentado en este caso de eficiencia de carga pesada .
- Línea de alta velocidad de Hewu, PGM-96C, 2020 : 4,28 kilómetros por milímetro frente a 3,27 para la rueda entonces en uso, o aproximadamente 1,31 veces , con un promedio de 214,22 kilómetros por rueda al 68 % de potencia (20,4 kW), 3600 rpm y 16 km/h, sin combustión continua en la superficie terminada. El programa se encuentra dentro de las obras del corredor de alta velocidad Shanghai-Wuhan-Chengdu .
- Línea Yiyang y obras de Liuzhou : 5,7 kilómetros por pasada por mm y un promedio de 228 kilómetros por pasada en la línea Yiyang; una parada nocturna de dos horas en Liuzhou completó 18,72 kilómetros por pasada con un desgaste de rueda de 20-30 mm para el diseño compuesto frente a 43,5-59 mm para la rueda de referencia importada en las mismas condiciones.
Esos datos se obtuvieron bajo cargas por eje y velocidades específicas. La forma correcta de utilizarlos es como una expectativa, no como una especificación: realice una pequeña prueba en su propia línea, junto con su rueda actual, en la misma máquina y en los mismos intervalos de tiempo, y compare en kilómetros recorridos en lugar de en tiempo calendario.
Cómo decidir sobre tu propia red
- Anote la carga, no el tipo de línea. La carga por eje, la combinación de radios de curva, la combinación de defectos y la máquina que piensa utilizar: esos cuatro factores determinan la rueda.
- Determina el tamaño desde la cabeza. Primero, el diámetro del orificio, la holgura de la protección y la banda de diámetro del catálogo; después, el grado y el grano. Si el tamaño es incorrecto, nada más lo compensará.
- Defina el plan de pasadas antes de realizar el pedido. Indique la cantidad de material extraído por pasada, el número de pasadas y la duración disponible del transporte. En el transporte de cargas pesadas, esto suele significar menos pasadas profundas; en el transporte a alta velocidad, más pasadas superficiales.
- Establezca los límites con los que se medirá: rugosidad superficial (Ra), nivel de rebaje, pendiente descendente, ausencia de azul continuo y conformidad del perfil. Una rueda que cumple con el objetivo de remoción pero no con el de acabado no representa un ahorro.
- Fíjese en el segundo ciclo, no en el primero. El verdadero veredicto sobre una rueda se obtiene al rectificar la línea. La aparición prematura de ondulaciones o la fatiga del material indican que el perfilado fue incompleto o que la pendiente era incorrecta.
Para conocer las técnicas subyacentes, consulte las técnicas y normas de rectificado de perfiles de rieles . En cuanto a los dos modos de falla que diferencian las funciones: la fatiga por contacto de rodadura y su mitigación mediante rectificado cubren la amenaza de alta velocidad, y la prevención de quemaduras cubre el límite de calor que comparten ambas funciones. Para ver cómo se comparan las ruedas importadas y nacionales en cuanto a su rendimiento medido, consulte la comparación de cinco indicadores clave de rendimiento .
Preguntas relacionadas que también puedes hacer
¿Qué es un tren de rectificado de alta velocidad? ¿Qué rueda se adapta a los trenes de rectificado CRRC y Harsco? ¿Qué tipos de ruedas ofrece Molaton para diferentes ferrocarriles? Rectificadora de rieles portátil vs. tren de rectificado de tamaño completo ¿Qué es el rectificado de rieles?: guía completa para operadores de vías Más respuestas sobre ruedas para rectificadoras de rielesHaga coincidir la rueda con la función, no con la etiqueta.
Indíquele a Molaton la carga por eje, la composición de la curva, la mezcla de defectos y la máquina que utiliza. Le proporcionaremos el tamaño y grado de rueda Molaton adecuados para esa aplicación, además del plan de pasada que cumpla con sus límites de acabado.
Solicite una recomendación de ruedas para transporte pesado o de alta velocidad.