Ancho de vía y medidas de las vías férreas: Cómo medir correctamente la geometría de la vía.
- participación
- Tiempo de Publicación
- 2026/10/11
Resumen
Explicación de la medición del ancho de vía: qué significa el plano de medición de 16 mm, cómo se relacionan las clases de precisión de las herramientas con la velocidad de la línea, las bandas de tolerancia aplicables y los errores que se deben evitar.
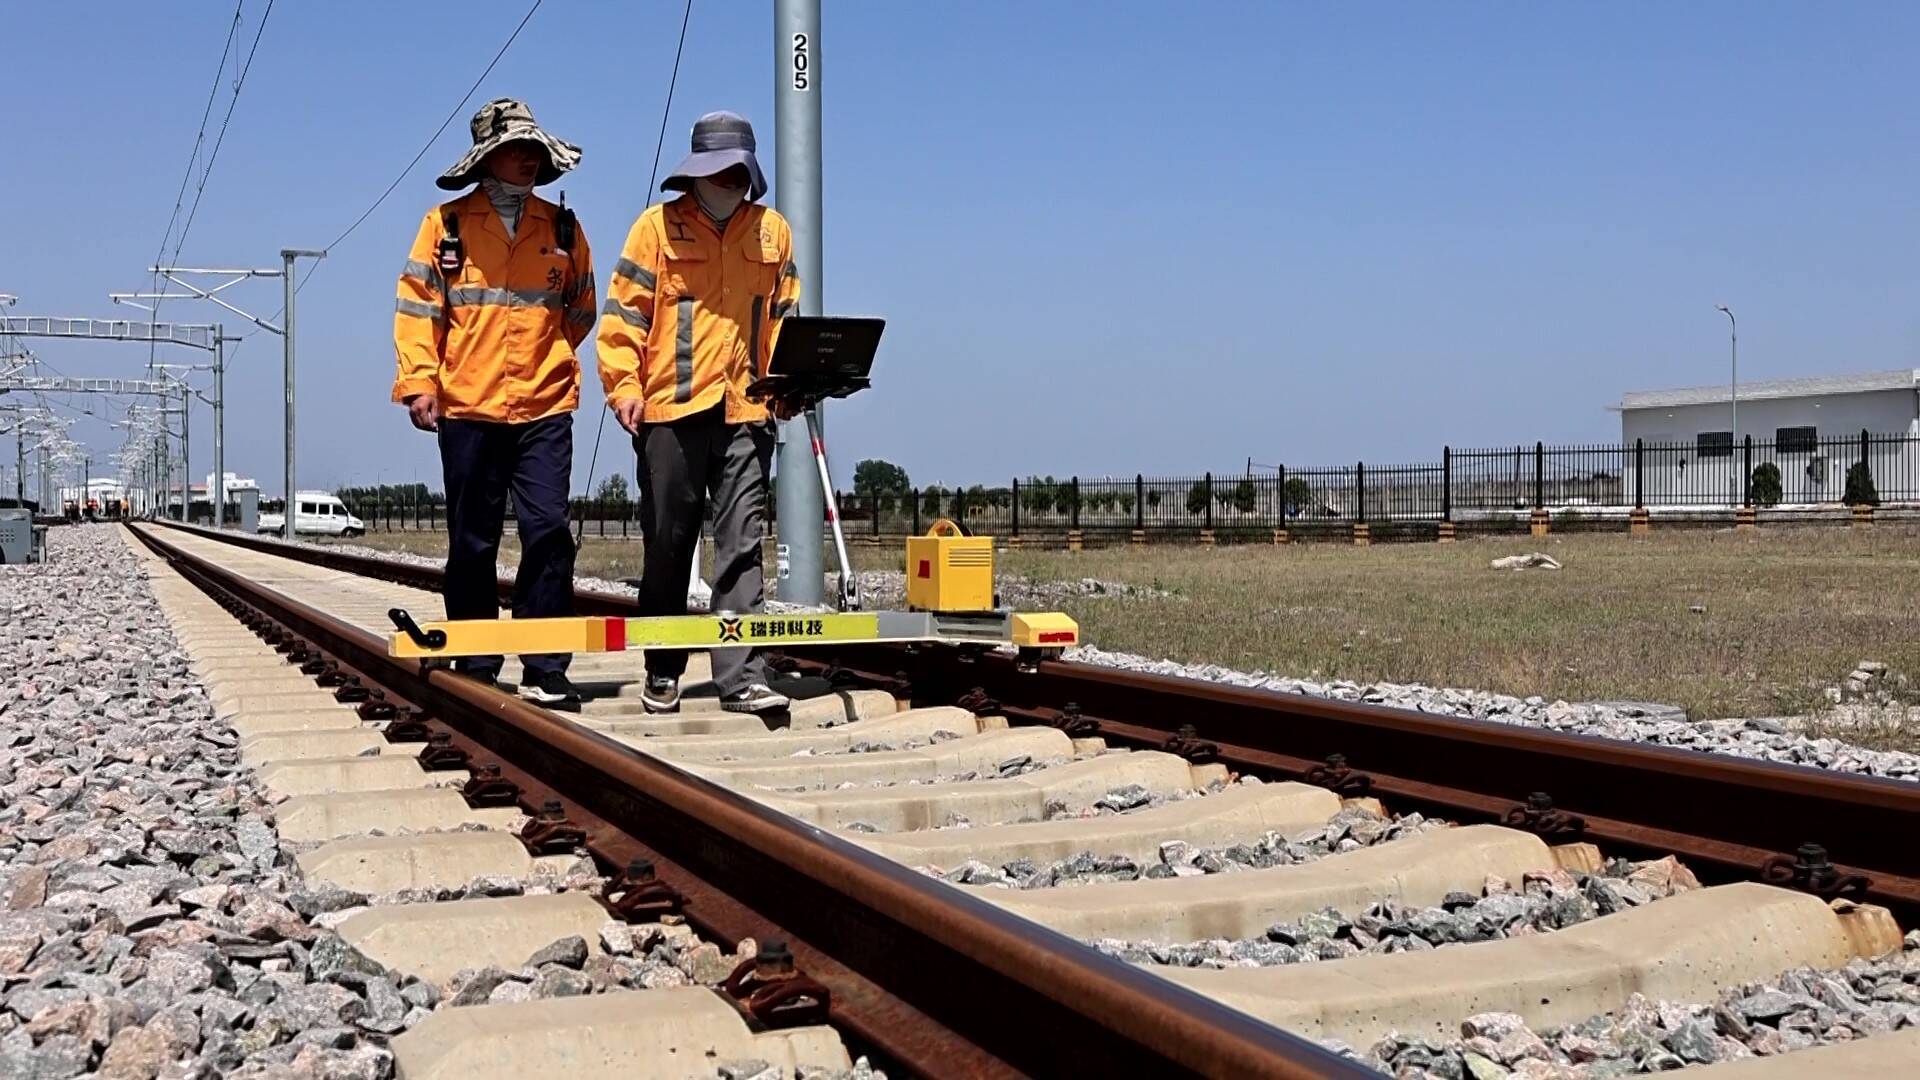
El ancho de vía es el dato que más se suele citar sobre una vía férrea, y también el que con mayor frecuencia se cita de forma imprecisa. Una lectura del ancho de vía tomada a una altura incorrecta en la cabeza del carril, con una herramienta sin calibrar o sin los valores de nivelación transversal y alineación que la acompañan, puede llevar a un equipo de mantenimiento al lugar equivocado. Esta guía explica qué mide realmente el ancho de vía, cómo difiere la precisión de la jerarquía de herramientas, desde una regla mecánica hasta un carro de registro, qué está autorizado a certificar cada clase, las bandas de tolerancia y las frecuencias de inspección aplicables, y los errores que producen lecturas sobre las que nadie puede actuar. Está dirigida a ingenieros de vías, supervisores de vía permanente y equipos de compras que especifican equipos de medición. En una sola frase: el ancho de vía es la distancia mínima entre los bordes de trabajo de los dos rieles, medida a menos de 16 mm de la parte superior de la cabeza del riel, y solo tiene sentido cuando se lee junto con el nivel transversal, la alineación y el desgaste del riel en la misma ubicación. El ancho de vía se define como la distancia mínima entre los bordes de trabajo (las caras de medición) de los dos rieles, medida dentro de una franja de 16 mm por debajo de la parte superior de la cabeza del riel. Esta definición proviene del Reglamento Técnico Chino para el Tráfico Ferroviario, y la cifra de 16 mm no es arbitraria: debido a que la cabeza del riel tiene un perfil curvo y la pestaña de la rueda también lo es, el punto donde la pestaña entra en contacto con el riel normalmente se encuentra entre 10 mm y 16 mm por debajo de la superficie de rodadura. Medir en la zona de contacto, en lugar de en la superficie, significa que la medida refleja la geometría real que experimenta la rueda. Vale la pena exponer claramente las implicaciones de esa definición, porque la mayoría de las disputas sobre el calibre en el terreno se reducen a ellas: El ancho de vía estándar es de 1435 mm, fijado como estándar internacional en 1937 y utilizado actualmente por aproximadamente el 60% de la longitud de las rutas del mundo. La historia de cómo esa cifra llegó a dominar —y lo que significa para las prácticas de mantenimiento en una red construida según ella— se trata por separado en Nuestro artículo sobre por qué el calibre de 1435 mm se convirtió en el estándar mundial.Lo importante aquí es que no todas las redes están construidas según este ancho de vía. El ancho de vía ancho incluye 1520 mm en Rusia y Finlandia, 1524 mm en algunos trazados antiguos y 1676 mm en India, Pakistán, Argentina, Chile, España y Portugal. El ancho de vía estrecho incluye 1067 mm en la red convencional de Japón y en Taiwán, China, y 1000 mm de ancho de vía métrico en partes de África y el sudeste asiático. En China, predomina el ancho de vía estándar, con 1067 mm en Taiwán, China y una sección de ancho de vía estrecho de 1000 mm en la ruta Kunming-Hekou. El ancho de vía afecta tanto a las herramientas como a la vía. muelas abrasivas para calibre 1520 mm son un problema de especificación distinto al de las ruedas de ancho estándar. En la práctica, la herramienta de medición no busca el plano de 16 mm. Un calibrador mecánico o digital tiene dos almohadillas de contacto que se apoyan en los cabezales de los rieles; la geometría de la herramienta coloca automáticamente las superficies de medición en el plano correcto, siempre que la herramienta esté bien colocada y las almohadillas no estén apoyadas sobre una rebaba, un collar de soldadura o residuos acumulados. De esto se derivan dos consecuencias. Primero, una herramienta mal colocada arroja una lectura incorrecta, con una diferencia imperceptible en la pantalla. Segundo, en un riel con un desgaste significativo en la cara o los laterales del calibre, la ventana de 16 mm puede ubicarse en una zona donde la cara ya no es vertical (la cara desgastada se curva), por lo que la "distancia mínima" se determina de forma ligeramente diferente según la herramienta y el sistema de medición. Esta es la razón por la que un carro de registro y un calibre manual pueden discrepar en la misma sección, y se explica con más detalle a continuación. ¿Por qué medirlo? Porque el ancho de vía es el parámetro geométrico con la relación más directa con el riesgo de descarrilamiento. Un ancho de vía amplio permite que la pestaña de la rueda caiga entre los rieles; un ancho de vía estrecho comprime el conjunto de ruedas y fuerza el contacto de las pestañas en ambos lados a la vez. Ninguno necesita alcanzar un valor extremo para ser peligroso: un corto tramo de cambio rápido de ancho de vía —un pico de variación de ancho de vía— es suficiente para descargar una rueda y provocar un descarrilamiento a gran velocidad. Por eso, las regulaciones gestionan el ancho de vía no solo por su valor absoluto, sino también por su relación con el riesgo de descarrilamiento. tasa de cambio a lo largo de la pista. Los sistemas de medición de vías constituyen una jerarquía, no un único producto. Cada nivel prioriza la cobertura sobre la precisión, y la elección está determinada por el estándar de aceptación que el operador debe demostrar. El calibre de vía clásico —conocido en la práctica china como dao chi o regla de vía— es una barra rígida con dos almohadillas de contacto y una escala graduada. La norma que rige es TB/T 1924—2008, Calibre de Vía Ferroviaria de Ancho Estándar, que abarca tanto los tipos mecánicos como los electrónicos y establece el rendimiento mínimo para la categoría. Para un calibre mecánico, la norma especifica un rango de medición de 1420 mm a 1460 mm, una división mínima de escala de 1 mm, un error de indicación admisible de ±1 mm y una fuerza de medición controlada de 50 N ± 10 N. La estabilidad de la indicación —la dispersión entre diez mediciones consecutivas— no debe exceder 1 mm, la repetibilidad entre 30 mediciones consecutivas debe mantenerse dentro de 1,5 mm y la calibración se realiza a una temperatura controlada de 20 °C ± 5 °C. La fuerza de medición controlada es uno de los requisitos que más se suelen ignorar en este campo. Un medidor presionado con fuerza contra los rieles arroja una lectura diferente a la de uno que descansa bajo su propia carga elástica, y la banda de ±10 N existe precisamente porque esa diferencia es medible. El indicador electrónico —calibre digital de vía o indicador con pantalla digital— sustituye el nivel de burbuja y la escala grabada por sensores de desplazamiento y ángulo, un procesador integrado y una pantalla OLED, con compensación de temperatura incorporada para eliminar el efecto de la dilatación térmica en la propia barra. También mejoran el alcance y las especificaciones ambientales: rango de medición del ancho de vía de 1410 mm a 1470 mm, rango de peralte y nivel transversal de -185 mm a +185 mm, temperatura de funcionamiento de -30 °C a +55 °C, longitud de la barra de 1600 mm y peso unitario de alrededor de 2,8 kg. La diferencia decisiva radica en la clase de precisión. Los indicadores digitales se clasifican en 0, 1 y 2, y estas clasificaciones se corresponden directamente con la velocidad de línea permitida: El trabajo en los desvíos añade dos magnitudes más al mismo instrumento: el gálibo de control (de 1381 mm a 1401 mm) y la holgura entre las pestañas (de 1338 mm a 1358 mm), ambas especificadas normalmente con una tolerancia de ±0,30 mm, porque en un desvío es donde la geometría de la rueda y la geometría del riel interactúan de forma más estrecha. Dos hechos operativos merecen atención. Primero, Un manómetro manual no puede verificar una línea de alta velocidad. A 300 km/h, el estándar de aceptación para el calibre es de alrededor de ±1 mm; un calibre mecánico con un error permisible de ±1 mm y una división de escala de 1 mm tiene una incertidumbre de medición del mismo tamaño que la tolerancia que se le pide que controle. El certificado no vale el papel. Solo un instrumento de clase 0 tiene la resolución para respaldar esa decisión. En segundo lugar, los calibres digitales deben ser calibrado periódicamente — el intervalo convencional no supera los tres meses, debido al desgaste de las almohadillas y la deriva de los sensores — y se ha informado que la ganancia al cambiar de la medición manual a la digital en estudios de campo es aproximadamente un 40 % más rápida en la trayectoria tangente y alrededor de un 60 % más rápida en las curvas, en gran parte porque no hay nada que leer a simple vista. Sobre el indicador manual se encuentran los instrumentos de registro que capturan todo el vector geométrico de forma continua, en lugar de un solo parámetro en un punto: RailwayCare suministra esta clase de equipos para operación en campo y basada en vagonetas, desde medidores digitales hasta equipos de inspección de vías y rieles que abarca los parámetros geométricos y el estado de los raíles en la misma familia de productos. En el contexto de una adquisición, interpretar esa tabla es sencillo: comprar según el estándar de aceptación, no según el precio. Un calibre de clase 2 es el instrumento adecuado para una estación de clasificación de baja velocidad, pero no el adecuado para una transferencia de alta velocidad, y ninguna práctica operativa cuidadosa puede solucionar la discrepancia. La práctica china de mantenimiento de vías permanentes gestiona la geometría estática de la vía mediante los valores de desviación permitidos en la norma TG/GW 102—2019, el Reglamento para el Mantenimiento de Líneas Ferroviarias de Velocidad Convencional. Estos valores se clasifican según la velocidad permitida de la línea y el nivel de gestión (aceptación de trabajos, mantenimiento programado y reparación de emergencia), lo que significa que no existe una única "desviación de gálibo permitida" para toda la red. Existen varias, y la aplicable depende del propósito de la medición. Para vías con traviesas de hormigón, los valores de desviación del ancho de vía son: Tres notas a pie de página rigen el uso de esas cifras, y cada una de ellas es una fuente común de debate: Otros dos requisitos quedan fuera de la tabla. La variación del calibre debe ser suave en lugar de abrupta: la tasa de cambio está limitada a 2 mm/m en la vía principal y de recepción, 1 mm/m donde la velocidad permitida supere los 120 km/h, y 3 mm/m en las demás vías de apartadero.En las curvas, se aplica un ensanchamiento deliberado del ancho de vía según el radio: aproximadamente 1450 mm por debajo de un radio de 300 m, 1440 mm para radios de 300 a 350 m, y el estándar de 1435 mm por encima de 350 m, razón por la cual una curva puede leerse como "ancha" y aun así ser completamente correcta. Los desvíos tienen sus propios valores, y uno de ellos es más estricto que cualquier otro en la tabla anterior: en la punta del riel de cambio, la tolerancia de aceptación del trabajo es ±1 mmEl ancho de vía de los desvíos se mide con respecto a una tabla independiente, y en las curvas divergentes el límite para que el carril exterior sea más bajo que el carril interior es cero en la aceptación de la obra, 2 mm en el mantenimiento programado y 3 mm en la reparación de emergencia. La frecuencia de inspección sigue la misma lógica de hacer coincidir el esfuerzo con la consecuencia. Normalmente se lleva a cabo una inspección estática de la vía principal y los desvíos. dos veces al mes, reducido en uno donde un vagón de grabación ha cubierto la sección, mientras se inspeccionan otras líneas y desvíos una vez al mes; el calibre, el nivel transversal y la torsión se registran completamente en cada una de dichas inspecciones. Las versinas de curvas se inspeccionan exhaustivamente al menos una vez al trimestrey la verificación de la calidad y rectitud de la superficie de la junta de soldadura es una semestral artículo. La inspección dinámica se programa según el tráfico. Los vehículos de registro cubren las líneas superiores a 120 km/h. al menos dos veces al mes; en la línea principal donde el tonelaje bruto anual alcanza los 80 millones de toneladas, el intervalo se estrecha a 15–30 días; entre 25 y 80 millones de toneladas es mensual; por debajo de 25 millones de toneladas, trimestralEn las líneas de alta velocidad, normalmente se requiere una cobertura completa de la geometría estática. al menos mensualmente, con estudios adicionales inmediatamente después del apisonamiento, después de la liberación de tensiones en el riel soldado de forma continua y después del restablecimiento tras la inundación. La desviación del ancho de vía no se debe a una sola razón, sino a varias a la vez, y la clave del diagnóstico reside en identificar cuál de ellas está presente. Una práctica útil consiste en agrupar las causas según si desplazan los raíles lateralmente o modifican la posición efectiva de la cara del ancho de vía. Causas del ensanchamiento del calibre: Causas de un calibre demasiado estrecho: Este último caso merece una explicación aparte, ya que genera un conflicto específico y bien documentado entre los métodos de medición. En los trabajos de alineación correctiva, el calibre se ajusta de manera que la distancia entre los carriles a 16 mm por debajo de la cabeza mida 1435 mm. Sin embargo, en un carril con desgaste lateral, la geometría cambia rápidamente por debajo de ese plano: la cara desgastada se inclina hacia afuera, por lo que el calibre a 25 mm o 30 mm por debajo de la cabeza es considerablemente menor que a 16 mm. Un carro de registro que utiliza una cabeza óptica o sin contacto puede registrar su punto de medición ligeramente por debajo del plano de 16 mm en una sección desgastada, y esta sección reporta entonces un calibre ajustado que el calibre manual no detecta. Ambos instrumentos funcionan correctamente; simplemente miden geometrías diferentes en un carril que ya no tiene el perfil para el que fue diseñado. La solución práctica consiste en leer el registro del calibre junto con la medición del desgaste, razón por la cual ambos se recopilan en el mismo levantamiento. Existe otra causa que produce números sin ninguna base física: medidor falsoCuando una barra de calibre, un soporte de riel o un accesorio de desvío no está en contacto firme con el riel, la superficie de medición corresponde al accesorio y no al riel. La lectura del calibre es mayor de lo normal debido a un espacio detrás del soporte. Cualquier cambio en la lectura del calibre después de ajustar los accesorios no se debe a un defecto del calibre. Lo mismo ocurre cuando las almohadillas de medición se asientan sobre un collar de soldadura, una rebaba o residuos compactados. El desgaste lateral en las curvas es un problema de mantenimiento en sí mismo con una respuesta de rectificado desarrollada, tratada en Nuestra guía para gestionar el desgaste lateral en pistas curvasy el mecanismo por el cual se desarrolla se expone en Análisis de la causa raíz del desgaste lateral de los rielesLa medición del calibre y la medición del desgaste son dos perspectivas del mismo deterioro. Un valor de calibre por sí solo no puede clasificar un tramo de vía. El vector de geometría estática tiene cuatro componentes que deben leerse en la misma ubicación, ya que interactúan entre sí: una geometría que es aceptable en un componente puede resultar inaceptable en los demás. La diferencia de altura entre los dos raíles en un punto determinado es la diferencia de altura. En vías rectas, la tolerancia es pequeña: 3 mm en la aceptación de trabajo en la vía principal más rápida, aumentando a 5 mm en otras vías secundarias. En curvas, la diferencia de altura se convierte en peralte, y el valor medido se compara con el valor de diseño; por esta razón, el rango de medición en un medidor digital va de -185 mm a +185 mm. Un error en la diferencia de altura que parezca insignificante en términos absolutos puede hacer que la vía supere su límite de torsión al considerar el siguiente punto de medición, que es precisamente la relación que se describe en la siguiente sección. La alineación es la posición lateral de la vía en planta, y el nivel longitudinal es el perfil vertical a lo largo de la vía. Ambos se miden como una versina máxima en una cuerda de 10 m: 3 mm en condiciones de aceptación en la vía principal más rápida, 4 mm en el rango medio, 5 mm en la vía de apartadero; y ambos se encuentran entre las magnitudes que un carro registrador captura continuamente, mientras que un instrumento manual solo puede tomar muestras. La razón por la que estos elementos pertenecen junto con el ancho de vía es mecánica. Una vía con ancho de vía perfecto pero mala alineación impone contacto de pestaña y cargas laterales que el valor del ancho de vía no predice. En la práctica, los defectos de alineación y los defectos de ancho de vía comparten las mismas causas raíz: soporte débil de las traviesas, soporte irregular del balasto, huecos; y reparar uno sin el otro produce un defecto que vuelve a aparecer. La relación entre el estado del balasto y la estabilidad de la estructura de la vía se trata en nuestro artículo sobre qué hace realmente el balastoy los componentes que mantienen los rieles a la medida en primer lugar —riel, traviesas y fijaciones— se describen en Nuestra guía sobre de qué están hechas las vías del ferrocarril.. La torsión es el cambio en el nivel transversal entre dos puntos separados por una distancia definida, y es la más relevante en términos de seguridad de las cuatro, ya que descarga las ruedas. También es la que se mide con mayor frecuencia de forma inconsistente, porque la longitud de la base no es la misma para todos los instrumentos. 3 m con un carro de registro, 6,25 m con un medidor manualUn equipo que compare su propio valor de torsión con la lista de excepciones de un coche registrador sin comprobar la longitud base pasará un turno intentando detectar una discrepancia que no existe. El requisito de que no aparezca ninguna torsión superior al valor tabulado en ningún tramo de 18 m existe porque una medición en un solo punto no puede detectar una torsión que se desarrolla a lo largo de varias posiciones de medición. Este es un principio general que conviene aplicar a los cuatro componentes: Un conjunto de lecturas de puntos que cumplen con los requisitos aún puede describir una vía que no cumple con dichos requisitos. Dado que el ancho de vía se mide a menos de 16 mm de la parte superior de la cabeza del riel, y que tanto el desgaste lateral como el vertical se producen dentro de esa región, el registro de ancho de vía no puede interpretarse sin el registro de desgaste. Ambos se miden en el mismo levantamiento topográfico por una razón. El desgaste normalmente se cuantifica como desgaste vertical en el centro de la cabeza y desgaste lateral en la cara de la vía, con límites establecidos por la sección del riel y por la velocidad permitida; la práctica de medición, los instrumentos y las reglas de decisión para rectificar versus reemplazar se establecen en Nuestra guía para la medición del desgaste de los raílesHay tres interacciones importantes cuando se leen ambos registros conjuntamente: El calibre y el perfil también están vinculados a través de los criterios de aceptación para la superficie acabada. Las normas chinas de vía permanente limitan el defecto de calibre a valores medidos con una regla y un medidor de profundidad, y los límites de tratamiento para los defectos de los rieles generalmente se establecen en Nuestra revisión de los tipos de defectos en los rieles y su tratamiento.Cuando un defecto supera el límite tratable —incluidos los defectos en la cabeza relacionados con el ancho de vía que superan aproximadamente 1 mm a 200-250 km/h y 0,8 mm a 250-350 km/h— el riel se reemplaza en lugar de repararse. Los errores que se describen a continuación representan la mayoría de los registros de medición que no se pueden corregir. Ninguno de ellos implica un instrumento defectuoso; se deben a la forma en que se realiza la medición y a lo que se registra con ella. Una medición de calibre que no se registra en un formato que permita la comparación tiene un valor limitado. El registro que permite tanto la transferencia como el análisis de tendencias contiene, para cada ubicación de medición: La clasificación es lo que convierte un registro en una orden de trabajo. Las excepciones de reparación de emergencia se gestionan normalmente dentro de un plazo breve y definido, las excepciones de mantenimiento programado se incorporan al plan de trabajo y las excepciones de aceptación de trabajo alimentan el siguiente ciclo de mantenimiento. Los registros que omiten el paso de clasificación suelen volver a medirse en lugar de repararse. Para un programa que debe demostrar conformidad después del rectificado o apisonado, el mismo conjunto de datos es lo que prueba el trabajo: el estudio previo al trabajo establece el alcance, el estudio posterior al trabajo es la evidencia. Cuando el defecto geométrico es un defecto de perfil en lugar de un defecto de posición, el método de verificación cambia y el proceso para eliminar la ondulación y verificar el resultado establece cómo se demuestra el resultado en la superficie terminada. Cuando el trabajo se realiza en un desvío, la geometría, el desgaste y el perfil deben verificarse en un espacio confinado, que es el objeto de Nuestra guía para la práctica de rectificado e inspección de desvíos. RailwayCare suministra equipos de inspección portátiles y listos para usar en campo para las dos tareas que realiza un equipo de mantenimiento de vías en cada patrulla: medir los parámetros geométricos de la vía (ancho de vía, nivel transversal, alineación y nivel longitudinal) y evaluar el estado del riel, incluyendo el desgaste del perfil y los defectos internos. Todos los instrumentos están diseñados para su operación manual o con carro, lo que los hace idóneos para equipos que trabajan durante breves interrupciones del servicio y para los estudios rutinarios en los que se basan los programas de inspección. El rango se corresponde con la jerarquía descrita anteriormente: Si está especificando los calibres para una red, las dos preguntas que determinan la respuesta son la velocidad permitida de las líneas que se van a inspeccionar y si las mediciones se utilizarán para la aceptación o solo para el monitoreo de tendencias. Envíenos las bandas de velocidad, los tipos de vía (recta, curva, desvío, patio) y el formato en el que se deben presentar los registros, y le recomendaremos la clase de instrumento para cada función en lugar de un único compromiso. Nuestro alcance más amplio para trabajos de vía permanente, incluyendo equipos de mantenimiento ferroviario para elevación, revestimiento, compactación y reemplazo de rieles, se establece en nuestro solución de mantenimiento ferroviario descripción general y el lado de inspección del programa en nuestro solución de inspección ferroviaria páginas. WhatsApp: +86 15072332788 Correo electrónico: simon.wang@railwaycare.com Con un calibre de vía, un instrumento de barra con dos almohadillas de contacto que se asientan sobre las cabezas de los rieles y colocan las caras de medición en el plano de 16 mm debajo de la parte superior de la cabeza. El calibre se lee en el punto de medición o se almacena automáticamente en un instrumento digital. Para el registro continuo, un carro de geometría de vía se desplaza a lo largo de las cabezas de los rieles a 2-4 km/h y captura el calibre junto con el nivel transversal, el nivel longitudinal, la alineación y la torsión. El principio de medición es el mismo en todos los casos: la distancia mínima entre los dos bordes de trabajo dentro de la banda de 16 mm. Una comparación de las clases de instrumentos y lo que cada uno está autorizado a certificar se establece en Esta respuesta sobre la medición de la geometría de la vía. Hay cuatro razones comunes, y son distinguibles. Los accesorios pueden haberse aflojado o ajustado entre visitas, lo que cambia lo que el medidor realmente mide. Puede haberse utilizado una clase de instrumento diferente, con una resolución diferente y un plano de medición diferente en un riel desgastado. La sección puede haberse movido realmente, debido a carga lateral, movimiento de traviesas o huecos. O las lecturas pueden haberse tomado en diferentes puntos a lo largo de la vía en lugar de en una ubicación marcada. Registrar la posición a una referencia estable, y anotar el instrumento y su fecha de calibración, elimina la ambigüedad. Cuando un medidor manual y un sistema de registro no coinciden específicamente en una curva de desgaste lateral, la medición del desgaste generalmente explica por qué; los instrumentos que realizan esa medición se enumeran entre los Máquinas de mantenimiento de vías férreas utilizadas para trabajos de geometría. No existe una cifra única. Según las normas chinas de vía permanente, la desviación de ancho de vía admisible se clasifica según la velocidad de línea permitida y el propósito de la medición (aceptación de trabajos, mantenimiento programado o reparación de emergencia), por lo que una misma sección puede estar dentro de la tolerancia para un propósito y fuera de ella para otro. En vías con traviesas de hormigón, la aceptación de trabajos varía de +2/−2 mm en la línea principal más rápida a +6/−2 mm en vías de apartadero, con valores de reparación de emergencia de +6/−4 mm y +19/−9 mm respectivamente. Independientemente de cualquier valor de desviación, el ancho de vía total, incluyendo el ensanchamiento de curvas, nunca debe exceder los 1456 mm. Las restricciones de velocidad siguen a las columnas de reparación de emergencia y límite, en lugar de solo a los valores de desviación. El marco más amplio de inspección de infraestructura en el que se enmarcan estos valores se describe en esta descripción general de la inspección de la infraestructura ferroviaria. No es lo ideal, y la razón es la especificación más que la conveniencia. La medición de desvíos incluye el calibre de verificación y la holgura de la pestaña, ambos especificados en aproximadamente ±0,30 mm, y la punta del carril de la aguja tiene una tolerancia de aceptación de trabajo de ±1 mm, más estricta que cualquier cosa aplicada en la línea principal. Un calibre de uso general que cubra la geometría de la línea principal puede o no incluir los parámetros de desvío, y un instrumento de clase 2 no tendrá la resolución para admitir esa cifra de ±1 mm. La solución práctica es especificar según el trabajo más exigente que el equipo realmente realizará. El lado del desgaste de la inspección de desvíos es otra vez un instrumento aparte, porque el desgaste de la punta se mide con respecto a una referencia de profundidad en lugar de entre los rieles. Mediante dos programas que se ejecutan en paralelo. La inspección estática de la vía principal y los desvíos se realiza normalmente dos veces al mes, reduciéndose en una cuando un vagón registrador ha cubierto la sección, y una vez al mes en otras líneas; el ancho de vía, el nivel transversal y la torsión se registran completamente en cada inspección, las versinas de las curvas se inspeccionan exhaustivamente al menos trimestralmente, y la calidad de la superficie de las juntas de soldadura se comprueba semestralmente. La inspección dinámica se realiza con el tráfico: los vagones registradores cubren las líneas por encima de 120 km/h al menos dos veces al mes, reduciéndose a 15-30 días cuando el tonelaje bruto anual alcanza los 80 millones de toneladas y relajándose a trimestralmente por debajo de 25 millones de toneladas. La cobertura estática de alta velocidad es normalmente mensual, con inspecciones adicionales después del apisonamiento, la liberación de tensiones o la restauración de inundaciones. La lógica en la que se basan estos programas —que los intervalos se establecen por la rapidez con la que se desarrolla la condición de defecto en lugar de por un calendario fijo— es el mismo principio que rige intervalos de rectificado para el estado de la superficie del riel. Un instrumento cuyo margen de error admisible es pequeño en comparación con la tolerancia que se verifica. En una línea donde el estándar de aceptación del calibre es de aproximadamente ±1 mm, un calibre mecánico con un margen de error admisible de ±1 mm y una división de escala de 1 mm tiene la misma incertidumbre que la tolerancia que controla; la medición no puede respaldar la decisión. Un calibre digital de clase 0, con un margen de error admisible de ±0,25 mm y una resolución de 0,01 mm, es el instrumento manual apropiado, y para los levantamientos topográficos, un carro registrador calibrado a ±0,5 mm en el calibre produce el registro que necesita el registro de aceptación. Más allá de la clase del instrumento, los aspectos no negociables son la calibración actual, el correcto asentamiento de las almohadillas y el registro de los valores de desgaste desde la misma ubicación para que la cifra del calibre pueda leerse contra el riel existente.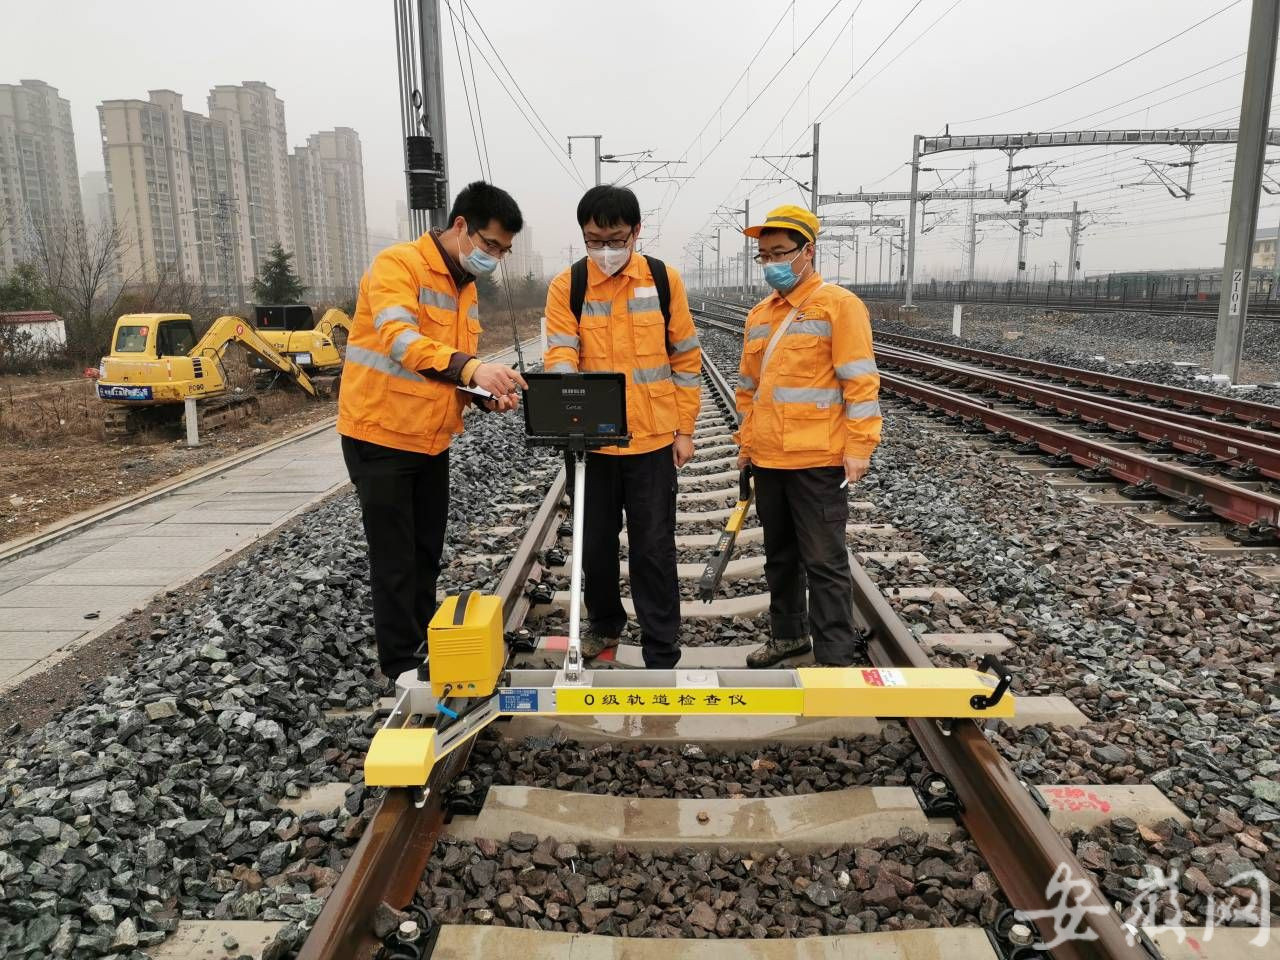
Qué significa el ancho de vía y por qué se mide
Dónde se toma la medición y por qué importa esa posición
Herramientas para el control de vías férreas: desde medidores sencillos hasta sistemas de medición.
Calibres de vía mecánicos
Medidores de vía digitales y sus clases de precisión
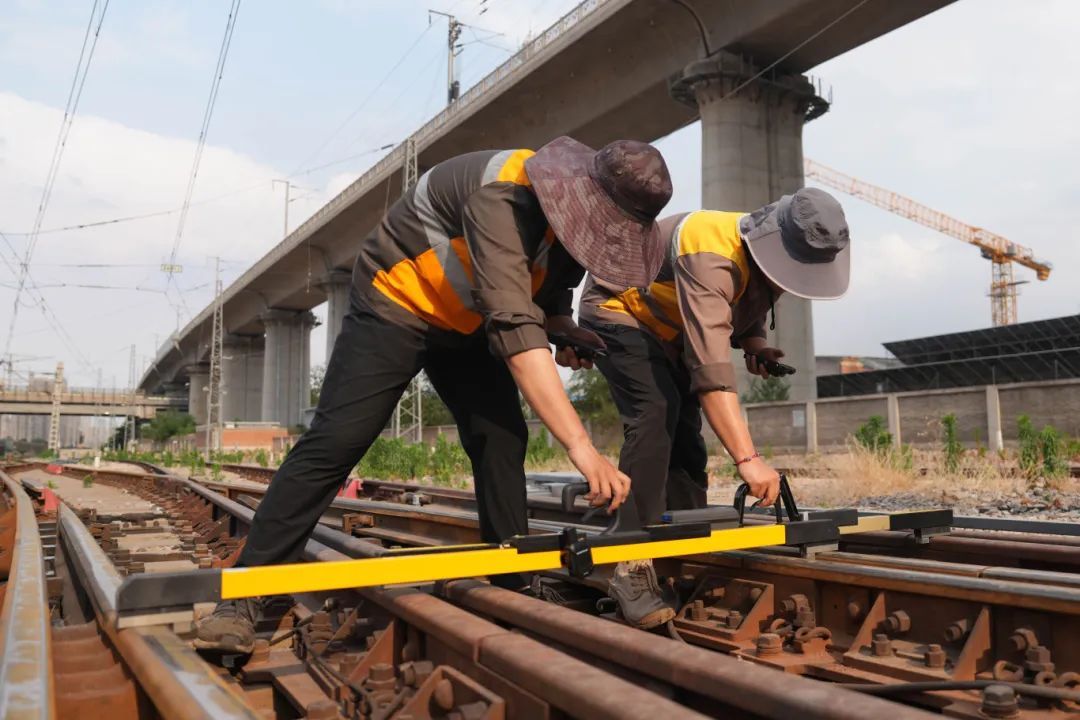
Sistemas de medición de geometría de vía y carros de registro
Nivel Instrumento típico Precisión en el calibre Producción Dónde se aplica 1 Ancho de vía mecánico ±1 mm, división de 1 mm Lectura única, punto por punto Tangentes, yardas, líneas de baja velocidad, controles puntuales 2 Indicador digital, clase 2 / 1 / 0 ±0,30 / ±0,25 / ±0,25 mm Lectura única, almacenada y con marca de tiempo. Se requiere la Clase 0 para la aceptación de alta velocidad. 3 Carro de grabación Calibrado a ±0,5 mm Trazado continuo de calibre, nivel transversal, nivel, alineación, torsión Registros de levantamientos estáticos de sección completa y de entrega 4 Vehículo de registro de ruta / Sistema GNSS-INS Medición indirecta de la velocidad de línea Índices de calidad, listas de excepciones, datos de tendencias Supervisión de la red, planificación del mantenimiento, verificación Normas de ancho de vía: tolerancias y frecuencias de inspección
Velocidad permitida Aceptación laboral Mantenimiento programado Reparación de emergencia Por encima de 160 km/h +2 / −2 mm +4 / −3 mm +6 / −4 mm 120–160 km/h +4 / −2 mm +6 / −4 mm +8 / −6 mm 80–120 km/h +6 / −2 mm +7 / −4 mm +14 / −7 mm Vía principal y de recepción con una velocidad máxima de 80 km/h. +6 / −2 mm +7 / −4 mm +16 / −8 mm Otra vía de apartadero +6 / −2 mm +9 / −4 mm +19 / −9 mm Ensanchamiento de la vía, estrechamiento de la vía y sus causas
Lectura del indicador junto con nivel cruzado, alineación y torsión
Nivel transversal y peralte
Nivel de alineación y longitudinal
La cuestión de la torsión y la longitud de la base
Medición del desgaste y el perfil del riel junto con el calibre
Errores de medición comunes y cómo evitarlos
¿Qué se debe registrar después de una revisión del indicador?
Compre medidores de vía y herramientas de medición en RailwayCare.
¿Cómo se mide el ancho de vía en la vía férrea?
¿Por qué la misma sección se lee de forma diferente en días distintos?
¿Qué margen de tolerancia es aceptable antes de que se aplique una restricción de velocidad?
¿Puede una sola herramienta de medición servir tanto para trabajos en la vía principal como en desvíos?
¿Con qué frecuencia se debe revisar la geometría de la vía?
¿Qué herramienta de medición es la más adecuada para una línea de alta velocidad?