Rectificadora de rieles: Cómo elegir una rectificadora de rieles para su vía férrea en 2026
- participación
- Tiempo de Publicación
- 2026/10/11
Resumen
Cómo elegir una rectificadora de raíles: tipos de máquinas, especificaciones importantes, compatibilidad con el perfil del raíl y el tipo de acero, formatos de las muelas y lista de verificación para la compra.
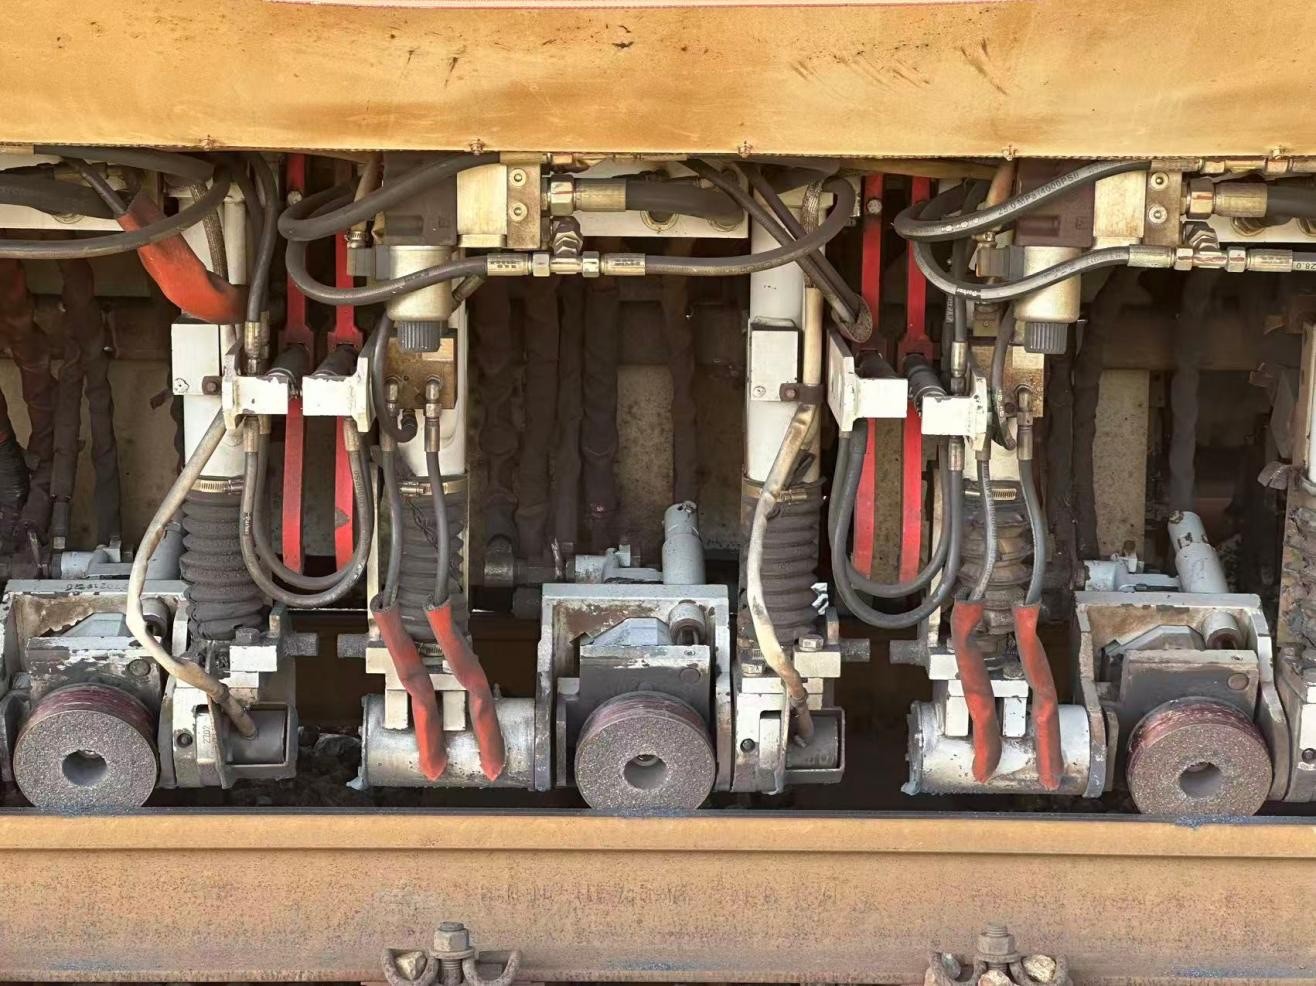
Elegir una rectificadora de rieles es una decisión de compra que fija el costo de rectificado por kilómetro durante la próxima década, ya que la máquina determina cuántas pasadas requiere una reparación, qué disco consume y si el trabajo se ajusta al tiempo de operación disponible. Esta guía analiza las familias de máquinas en servicio, las especificaciones que realmente influyen en los resultados, cómo elegir la máquina adecuada para una vía en lugar de basarse en un folleto, y qué incluir en la lista de verificación de compra, incluyendo los consumibles, que representan la mayor parte del costo operativo.
En una sola frase: La elección de una rectificadora de raíles debe basarse en el trabajo a realizar: dónde se realiza el rectificado, cuánto metal hay que eliminar y la tolerancia que el operario debe cumplir; la muela abrasiva debe considerarse parte de las especificaciones de la máquina, en lugar de una compra posterior.
Lo que la máquina realmente tiene que hacer
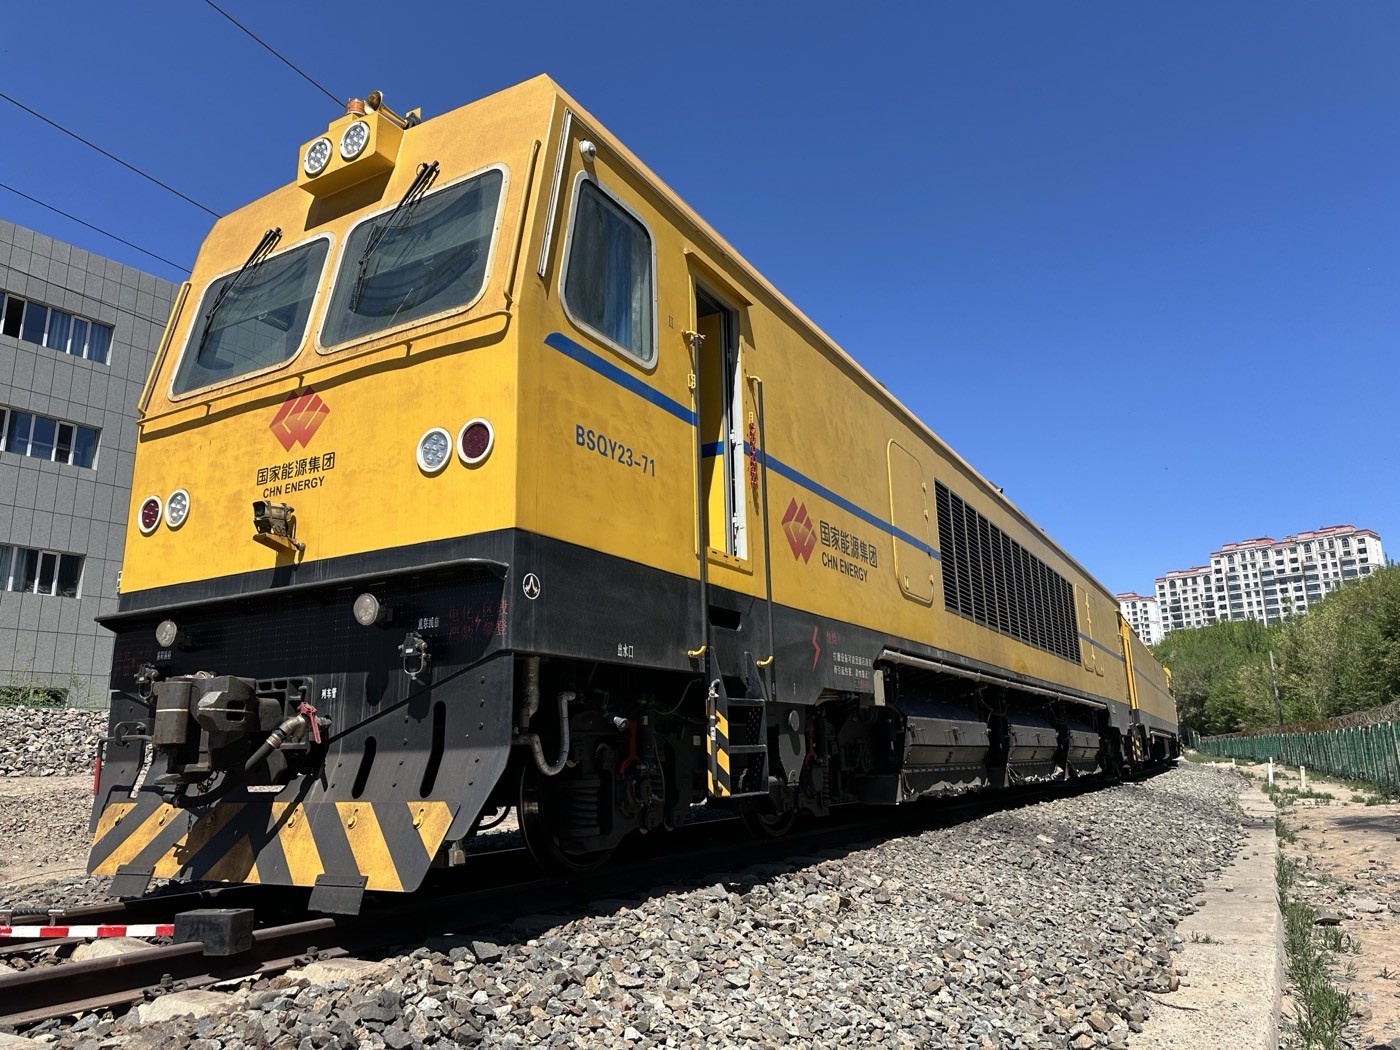
Una rectificadora de rieles no es una herramienta de acabado atornillada a una máquina de vías. Es el instrumento mediante el cual un operario de vías controla la geometría de la interfaz rueda-riel, y esa interfaz determina la calidad de la marcha, el ruido, la vida útil del riel y, en casos extremos, si el riel falla.
El trabajo se divide en cuatro tareas que ninguna máquina realiza bien por sí sola:
- Rectificado preventivo Elimina una capa superficial poco profunda en cada ciclo, antes de que se desarrollen defectos, para mantener el perfil dentro de las tolerancias y eliminar la capa superficial donde se inician las grietas por fatiga.
- Rectificado correctivo Elimina los daños existentes (ondulaciones, descamación, desconchamiento, flujo plástico en la esquina del calibre) hasta llegar al metal sano.
- Rectificado de perfiles Restaura la sección transversal de diseño, que es la operación que realmente corrige el comportamiento de funcionamiento: la posición de la banda de contacto, la conicidad equivalente y las fuerzas laterales que provocan el desgaste lateral en las curvas.
- Acabado local Se ocupa de soldaduras, defectos aislados, puntas de rana y cuchillas de palanca, en lugares a los que una amoladora montada en tren no puede llegar físicamente.
La máquina que compres determinará cuáles de esas cuatro tareas podrás realizar y con qué rentabilidad. Ese es el problema fundamental de la selección, y por eso la solución suele ser una combinación de máquinas en lugar de una sola compra; un punto que conviene aclarar antes de abrir cualquier catálogo.
Dos cifras de aceptación enmarcan todo lo que sigue, porque son contra las que se juzga el trabajo. En las redes chinas, un perfil de terreno es aceptado dentro de 0,3 mm medidos con una regla de 1 m, con rugosidad superficial no más grueso que Ra 10 μm, sin banda azul continua, una pendiente de rampa mejor que 1‰ y un corte máximo en el metal base de 0,5 mm. Una máquina que no puede mantener esos valores no está haciendo el trabajo, independientemente de lo que elimine. El conjunto completo de criterios y cómo se miden se establece en Nuestra guía sobre qué es el rectificado de raíles y qué beneficios aporta a los operadores de vías..
Tipos de rectificadoras de raíles: portátiles, autopropulsadas y para el rectificado de trenes.
El mercado se divide en tres clases, y la división no tiene que ver con el tamaño, sino con cuál de las cuatro tareas se puede orientar la máquina.
¿Qué hace una máquina portátil en desvíos y patios de maniobras?
Una rectificadora de raíles portátil o de mano es una máquina de un solo cabezal, que suele pesar entre 60 y 120 kg, se transporta en carro o carretilla hasta el lugar de trabajo y se coloca sobre el raíl en cuestión de minutos. Su rentabilidad es opuesta a la de un tren de rectificado: es lenta por metro, pero no requiere propiedad, ni tren de servicio, ni flota de maquinaria, y llega a lugares inaccesibles para cualquier otra máquina.
La lista de trabajos que dependen de ello es más larga de lo que la mayoría de los ingenieros esperan:
- Acabado de soldadura. Tras la soldadura aluminotérmica o por chispa, es necesario retirar el collarín y unir la superficie de rodadura al riel base. Este es el principal uso de las máquinas portátiles a nivel mundial.
- Navajas automáticas y navajas de carpintero. Zonas restringidas, secciones de cuchillas delgadas y superficies curvas que una unidad montada en tren no puede abordar sin riesgo.
- Defectos aislados. Deformaciones, hendiduras y desconchamiento localizado en un lugar específico, donde la movilización de un tren costaría más que el propio defecto.
- Transiciones de curvas y zonas de rampa. Los tramos cortos donde el perfil cambia y un tren no puede acumular terreno para subir.
- Vías de la estación, apartaderos y topes de seguridad. El tren nunca llega.
La velocidad de trabajo suele ser 1–2 km/h con un solo cabezal, y la precisión alcanzable es en realidad mejor que la de un tren: control de perfil de ≤ ±0,1 mm y acabado superficial de ≤ Ra 6 μm Se pueden lograr en esta clase, frente a ≤ ±0,2 mm y Ra < 10 μm para un vehículo. La razón es simple: un cabezal guiado manualmente trabaja lentamente y de forma localizada, por lo que el operador puede permitirse precisión.
Dos arquitecturas de energía predominan. Las máquinas de gasolina o diésel funcionan en cualquier lugar y durante todo el turno; las máquinas eléctricas son más silenciosas y limpias; y las máquinas con baterías de litio se han convertido en la opción predeterminada para túneles, estaciones cerradas y trabajos nocturnos de metro, donde el escape y el ruido son la principal limitación. Una máquina de desvío de litio representativa en servicio actualmente funciona a Motor CC sin escobillas de 4,7 kW con una batería de 72 Ah., con precisión de avance de 0,1 mm, velocidad de la rueda de 3600 rpm, a −80° a +30° rango de deflexión de la rueda y un carrera de avance vertical de 200 mm — recorrido y rango angular suficientes para seguir la geometría de los desvíos y cruces con una sola máquina.
El motor de media potencia autopropulsado
Entre la máquina manual y el tren completo se encuentra una categoría que a menudo se pasa por alto y que suele ser la más rentable en una red de tamaño medio: un vehículo de molienda autopropulsado con una dotación reducida. Cuenta con su propia tracción y alimentación eléctrica, por lo que puede trasladarse entre instalaciones sin locomotora y operar sin tren de servicio, aunque no tiene la capacidad de un tren de 270 kg. Para una línea regional, un ferrocarril industrial o un sistema de metro con cortos periodos de servicio nocturno, esta categoría suele ser más rentable que ambas opciones en términos de coste total.
Los parámetros publicados de una máquina representativa de 12 cabezales ilustran el ámbito que abarca esta clase: 12 × 12 kW potencia de rectificado, velocidades de la rueda de 4000–6500 rpm, un rango de ángulo de cabeza de De -72° a +20°, 0,2–0,3 mm eliminación por pasada, extracción de polvo de 5000 m³/h, una tasa de trabajo alrededor de 300 m/hy un juego de 12 ruedas buenas para aproximadamente 1000 m de vía. Esos números describen una máquina que no ganará una competencia contra un tren de molienda, pero cubrirá una sección corta, un depósito o una ventana nocturna sin movilizar una flota.
Tren de rectificado frente a máquina de cabezal único: elección para rectificado de línea principal larga
La decisión entre un tren y una máquina portátil se reduce, en realidad, a una cuestión de alcance, y la aritmética es implacable en ambos casos.
Una comparación a nivel del suelo, que detallamos por completo en nuestro Comparación entre rectificadoras de raíles portátiles y trenes de rectificado de tamaño completo.Todo se reduce a esto:
| Portátil / de mano | Tren de molienda | |
|---|---|---|
| Cabezas | 1–2 | 16–20, hasta 48 ruedas por grupo |
| Velocidad de trabajo | 1–2 km/h | 3–16 km/h |
| Control de perfil | ≤ ±0,1 mm | ≤ ±0,2 mm |
| Acabado superficial | ≤ Ra 6 μm | < Ra 10 μm |
| Tarea típica | Soldaduras, desvíos, defectos aislados, transiciones de curvas | Restauración de perfiles, eliminación de ondulaciones, programas preventivos |
| Logística | Transportado al lugar de trabajo, elevado sobre la vía en minutos. | Necesita una posesión y un tren de trabajo |
El número decisivo es el rendimiento por juego de ruedas, no la velocidad. En un coche de alta velocidad de 48 ruedas, un solo grupo muele De 10 a 15 km continuamente antes de que se agote el set y una campaña documentada en Liuzhou Ground 18,72 km pasan dentro de una ventana nocturna de dos horas.Una máquina portátil no puede igualar esa capacidad, y ninguna habilidad del operario puede cambiarla. De igual modo, ningún tren de rectificado puede terminar un collar de soldadura ni trabajar en un cruce de vías. Las redes que solo poseen una de las dos terminan dejando defectos locales sin tratar o pagando tarifas de tren por trabajos manuales y mecánicos.
La respuesta práctica para la mayoría de los operadores es una flota mixta: un tren o vehículo para kilómetros de vía principal, una máquina de desvío para geometría restringida y unidades portátiles para soldaduras y seguimiento. Si su alcance es verdaderamente nacional en lugar de local, los servicios de rectificado de rieles se pueden contratar en lugar de comprar, y las ventajas y desventajas entre poseer, alquilar y contratar se tratan en Nuestra guía sobre empresas de rectificado de raíles y cómo evaluarlas..
Especificaciones clave de la máquina: Potencia, profundidad de corte y tamaño de la rueda.
Los folletos citan cifras principales diferentes, lo que dificulta la comparación. Estas son las seis que se traducen directamente en trabajo realizado.
Eliminación por pasada. La cifra más importante, porque determina cuántas pasadas requiere un defecto y, por lo tanto, cuánto tiempo de vía se consume. Un tren de rectificado grande elimina 0,1–0,3 mm por pasada; una máquina pequeña normalmente se limita a ≤0,1 mmLa distinción es importante porque el trabajo preventivo requiere un corte superficial aplicado según lo programado, mientras que el trabajo correctivo necesita la profundidad suficiente para alcanzar el metal sano sin un número excesivo de pasadas. Una máquina que no puede realizar un corte profundo no puede eliminar la ondulación ya establecida; una máquina que no puede realizar un corte superficial de forma consistente sobrecortará el programa preventivo.
Potencia de molienda en la cabeza. No la potencia instalada total, sino la potencia realmente entregada en el contacto. Un coche de alta capacidad puede tener cientos de kW a bordo distribuidos entre 48 y 96 cabezales. Una máquina manual representativa consume menos de 5 kW en un solo cabezal. Cifras reveladoras de campañas reales: un coche de 48 stone trabajando a 68% de la potencia de molienda disponible (20,4 kW por cabezal) a 3600 rpm y 16 km/hy trenes de molienda que operan en 15,6 kW (12 km/h) y 13,8 kW (15 km/h) en servicio de transporte pesado. La potencia en la cabeza es lo que determina cómo se comporta la rueda bajo carga y, por lo tanto, el riesgo de quemaduras.
Número de asistentes y su disposición. Más cabezales significan mayor cobertura por pasada y un perfil de cobertura más amplio, pero también un mayor consumo de ruedas por kilómetro. Una configuración habitual en las líneas principales es de 16 o 20 cabezales; los vagones de alta capacidad utilizan entre 48 y 96. A partir de cierto punto, la limitación deja de ser el número de cabezales y pasa a ser el suministro de ruedas: 96 cabezales consumen una gran cantidad de consumibles, y el coste se refleja en el presupuesto operativo en lugar del presupuesto de capital.
Tamaño de la rueda, diámetro del orificio y velocidad nominal. Cada cabezal está diseñado para un formato de rueda específico, y este formato no es intercambiable. La especificación que se debe consultar es diámetro × espesor × diámetro interior, junto con la velocidad periférica nominal. Los formatos en servicio en las familias de máquinas que admitimos son:
| Máquina | Formato de rueda | Velocidad nominal |
|---|---|---|
| Harsco PGM-48 / PGM-96C (clase GMC-96X) | 260 × 90 × 154 mm | 3630 rpm |
| Harsco PGM-96C (alt.) | 260 × 90 × 153 mm | 3630 rpm |
| Molinillos Loram | 260 × 83 × 152 mm | clasificado por máquina |
| Speno / CRRC GMC96B (tipo G3) | 250 × 75 × 150 mm | clasificado por máquina |
| Speno GMC16A (doble potencia) | 180 × 105 × 90 mm | clasificado por máquina |
| Mecno | 350 × 60 / 50 / 35 / 25 × 127 mm | 2730 rpm |
| Vagón desviador Harsco RGH20C | 280 × 25,5 × 116 mm | 3630 rpm |
| Vagón desviador Harsco RGH20C | 150 × 80 × 5/8", 150 × 77 × M20 | 6000 rpm |
| Coche rectificador de desvíos G6 | 150 × 27 × 92 mm | clasificado por máquina |
| Máquinas portátiles y de mano | 150 × 70 × M20, 150 × 65 × M20, 150 × 75 × 32, 125 × 65 × 20 | 6000–7500 rpm |
Suministramos la gama completa en estos formatos; Gama de productos de muelas abrasivas para rieles Las enumera por familia de máquinas. Un error costoso y común es suponer que una rueda que se ajusta al husillo funcionará en el cabezal. El diámetro, el espesor y la velocidad nominal deben coincidir, y la especificación del abrasivo debe coincidir con el uso. Si una rueda puede servir para varios tipos de máquinas es una cuestión que una respuesta específicay lo hemos tratado por separado.
Ángulo y rango de desplazamiento. El rango de ajuste determina la geometría que puede alcanzar la máquina: inclinación del cabezal, carrera de avance vertical y desplazamiento lateral. Una máquina para desvíos requiere un amplio rango de deflexión (la máquina de litio mencionada anteriormente ofrece de -80° a +30°) y suficiente recorrido para adaptarse a la geometría de las agujas y los corazones de aguja. Un tren de línea principal requiere ángulos de cabezal múltiples coordinados para dar forma a un perfil completo en una sola pasada.
Extracción de polvo y emisiones. No se trata de detalles sobre trabajos en túneles, metro y estaciones; son las especificaciones las que determinan si la máquina puede funcionar en esos lugares. La capacidad de extracción se indica en m³/h, y lo que importa es el rendimiento de captura en partículas finas, más que el caudal de aire nominal, ya que son las partículas submicrónicas las que llegan a los equipos de catenaria y señalización.
Interfaz de montaje y accionamiento. La especificación menos atractiva y la que tiene más probabilidades de dejar la máquina inoperativa. El formato del sujetador, la rosca y la longitud de acoplamiento efectiva deben coincidir con la cabeza; en ruedas grandes, se especifica una rosca para el orificio del perno con un acoplamiento mínimo definido por una razón, y sustituir sujetadores para que una rueda encaje es una decisión que cuesta más que la propia rueda.
Rectificadora de raíles vs. Rectificadora de vías férreas: Selección de la máquina adecuada para cada perfil de raíl.
Ambos términos se utilizan de forma imprecisa, y esta imprecisión provoca errores reales en los procesos de adquisición. La distinción que importa no es la terminología, sino la sección y el perfil del riel con el que debe trabajar la máquina.
- Peso del raíl y geometría de la cabeza. Una máquina configurada para rieles de 60 kg/m no funciona automáticamente con rieles de 75 kg/m, y viceversa. El ancho del cabezal, la geometría de contacto y el perfil objetivo cambian, y los ángulos de rectificado que producen un perfil 60 E1 correcto no producen un perfil 75 kg/m correcto por escalado.
- Grado de acero para rieles. Las redes chinas utilizan raíles de 60 y 75 kg/m fabricados en U71Mn, U75V y U78CrV. Los grados endurecidos en cabeza y microaleados se procesan de forma diferente a los raíles de carbono estándar y toleran mucho menos el corte en caliente: la misma combinación de máquina y muela que funciona bien con U71Mn quemará U78CrV. Cómo la dureza del acero del raíl influye en la elección de la rueda. Es una pregunta que merece la pena responder antes de especificar la máquina, porque la respuesta condiciona ambos aspectos.
- Estado del perfil al inicio. Una máquina utilizada para restaurar un perfil debe ser capaz de alcanzar el objetivo desde la sección inicial medida. Si la desviación es grande, el número de cabezales y la cantidad de material removido por pasada deben ser suficientes para corregirla dentro de las pasadas disponibles; si es pequeña, una máquina más ligera puede realizar el trabajo por una fracción del costo.
La prueba práctica consiste en tomar el perfil del riel medido y el perfil de diseño para esa sección, calcular la desviación máxima y determinar qué combinación de pasadas y eliminación por pasada permite cerrarla dentro de una sola posesión. Este simple cálculo descarta la mayoría de las máquinas inadecuadas antes de elaborar un presupuesto, y también determina cuántas ruedas se necesitarán para el trabajo.
Hay otra dimensión que vale la pena mencionar, porque suele confundir a los operadores en secciones largas: El perfil no es uniforme a lo largo de la ruta.El desgaste de los rieles en vías rectas, en rieles altos de curvas, en rieles bajos y a través de zonas de transición ha sido diferente, y una máquina que mantiene bien un perfil en una condición puede no hacerlo en otra. Por eso nuestra guía independiente sobre el rectificado de perfiles de rieles Considera el perfil objetivo como una decisión por ubicación, en lugar de una cifra única para toda la red.
Cómo adaptar una máquina al trabajo
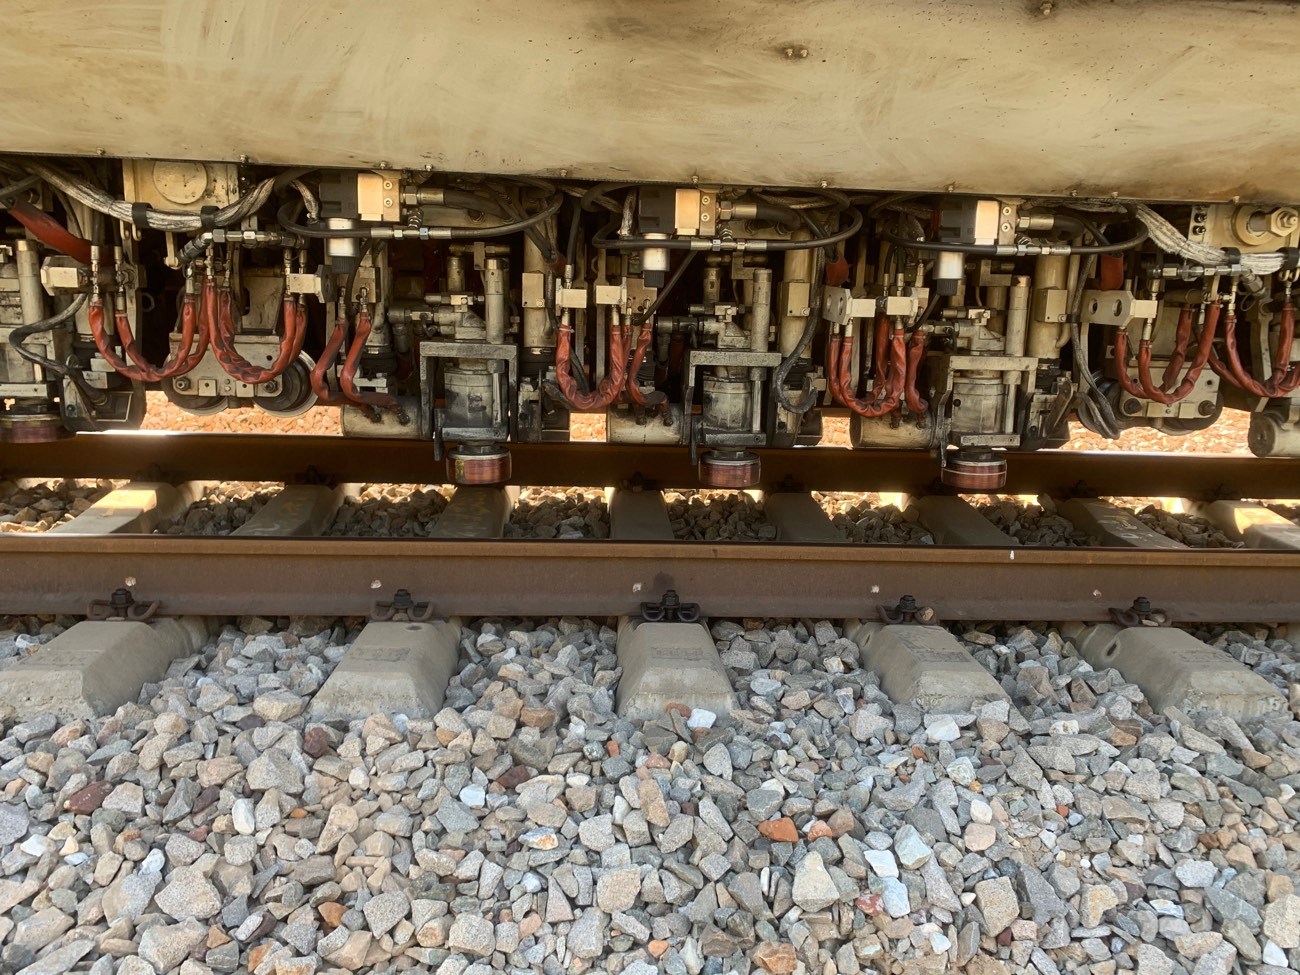
Trabaje desde la tarea hacia atrás. Seis preguntas, formuladas en este orden, reducirán el número de candidatos a dos o tres, y son: los mismos seis que usamos cuando un cliente pregunta cómo elegir una máquina rectificadora de vías férreas.
1. ¿Dónde se produce el proceso de molienda? ¿Kilómetros de vía principal abierta o desvíos, soldaduras y defectos aislados? La respuesta divide el mercado inmediatamente en dos. El alcance de la vía principal apunta a un vehículo o tren; el alcance de desvíos, soldaduras y depósitos apunta a máquinas portátiles o compactas.
2. ¿Cuánto metal hay que quitar y con qué frecuencia? Los programas preventivos en un ciclo requieren pasadas superficiales y uniformes, priorizando la estabilidad sobre la potencia de corte. El trabajo correctivo en ondulaciones ya establecidas requiere profundidad. Una máquina optimizada para una función implica un compromiso en la otra, y una flota que debe realizar ambas necesita más de una clase de máquina; esta es la brecha de planificación más común que observamos.
3. ¿Qué fuente de alimentación puede soportar el sitio? Litio para túneles, estaciones cerradas, ventanas nocturnas del metro y cualquier lugar donde se restrinja la emisión de gases o el ruido; diésel o eléctrico para campañas de alta potencia sostenidas en vías al aire libre. En una red con tramos de túnel y al aire libre, la solución podría ser usar dos máquinas en lugar de una sola.
4. ¿Qué precisión debe comprobarse en el momento de la entrega? Aquí es donde entra en juego el estándar de aceptación. Si el operario debe demostrar un perfil con una tolerancia de ≤0,3 mm respecto al criterio de la regla y una rugosidad superficial Ra ≤10 μm sin decoloración, la máquina debe ser capaz de mantener la repetibilidad a ese nivel, y el método de medición debe ser independiente de la máquina. Los cruces y los rieles de cambio generalmente requieren capacidad de copiado en lugar de un corte plano.
5. ¿El suministro de la rueda coincide con el del cabezal? El diámetro, el orificio, el grosor, el abrasivo, el grano y la velocidad nominal de la rueda deben ser compatibles con el diseño del cabezal. Una máquina cuya única rueda de repuesto es importada y tiene un largo plazo de entrega, tendrá una disponibilidad limitada por dicho plazo.
6. ¿Qué tipo de soporte incluye? Puesta en marcha, formación del operario, suministro de ruedas de repuesto, tiempo de respuesta y capacidad para fabricar ruedas no estándar cuando el formato de la máquina es inusual. En una máquina que se espera que funcione durante quince años, el servicio de asistencia técnica se extiende más allá de la hoja de especificaciones.
Si aciertas con esos seis aspectos, la elección de la máquina suele ser obvia. Si te equivocas con uno, el coste se verá reflejado más adelante, normalmente en forma de reafilado, una vida útil de la muela reducida a la mitad de lo presupuestado o una máquina inactiva porque el operario no disponía de los recursos necesarios.
Otras dos preguntas quedan fuera de las seis, pero son determinantes para el modelo comercial: ¿Cuántos kilómetros al año molerá realmente la máquina?, y ¿Cuánto dura la posesión?Si el kilometraje anual es bajo o la necesidad es esporádica, contratar un servicio o alquilar capacidad puede ser más ventajoso que la compra directa, y la flexibilidad compensa el uso. Si el kilometraje es alto y continuo, la compra suele ser la opción más acertada y el cálculo se basa en el coste por kilómetro en lugar del coste de capital.
Lo que la máquina no resuelve: ruedas, consumibles y coste por kilómetro.
Esta es la sección que la mayoría de las decisiones de compra subestiman, y es donde realmente se encuentra el presupuesto operativo.
La rueda no es un accesorio de la máquina; es la mitad del sistema de corte. Dos ruedas de las mismas dimensiones nominales pero con diferente especificación de abrasivo y aglutinante se comportarán de manera diferente en tres aspectos que el operador percibe directamente: cuánto metal se desprende por pasada, cuánto dura la rueda, y si la superficie está libre de quemadurasLos tres son medibles y las diferencias son grandes.
Los datos de campo de las campañas chinas lo demuestran:
| Campaña | Máquina y condición | Resultado |
|---|---|---|
| Liuzhou, 2022 | GMC-96X, ventana nocturna de 2 horas | 18,72 km·pasados; desgaste de las ruedas 20–30 mm contra 43,5–59 mm para la rueda de referencia importada |
| Línea Yiyang-Yangkou, 2023 | 12 km/h, 15,6 kW; 145 kilómetros-pasada en total | Desgaste promedio 25,45 mm → 5,7 kilómetros por pasada por mm de rueda |
| Transporte pesado de Shuohuang, 2023 | 15 km/h, 13,8 kW; 172,8 kilómetros recorridos en total | Desgaste promedio 34,67 mm → 4,98 kilómetros-pasada por mm de rueda |
| Hewu de alta velocidad, 2020 | PGM-96C, 68% de potencia (20,4 kW), 3600 rpm, 16 km/h, 260 × 90 × 154 mm a 50 m/s | 4,28 kilómetros de paso/mm frente a 3,27 para la rueda actual: una ganancia de vida de 1,31×; promedio 214,22 kilómetros por pasada por rueda |
Lea atentamente la línea de Liuzhou, pues es la explicación más clara de la importancia de elegir las ruedas adecuadas. Dos ruedas en la misma máquina, en la misma ventana, realizando el mismo trabajo: un juego se desgastó entre 20 y 30 mm, el otro entre 43,5 y 59 mm. Las ruedas consumieron aproximadamente el doble de material para lograr el mismo resultado, y la diferencia no se debió a la máquina. Vale la pena recalcular la compra de cualquier máquina asumiendo que la vida útil de las ruedas podría ser la mitad, ya que esto es lo que respalda la evidencia.
La misma lógica significa que el número a negociar no es el precio de la rueda sino el costo por kilómetro — ruedas consumidas por kilómetro, multiplicadas por el precio por rueda, más el tiempo de pista que consumen los pasos. Nuestra guía sobre precios de muelas abrasivas para raíles explica qué decisiones de especificación impulsan el precio, y los factores que influyen en el costo por kilómetro, incluyendo cómo el número de pasadas afecta la factura total, se detallan en nuestro Análisis del coste de rectificado de raíles por kilómetro.
Tres propiedades consumibles merecen ser verificadas antes de comprometer una máquina con su funcionamiento:
- Fuerza de rotación. Una muela abrasiva para rieles funciona a alta velocidad periférica bajo carga, y la seguridad se basa en pruebas de ruptura. Una muela en suministro de corriente pasó una prueba de velocidad de seguridad a 4775 rpm mantenidas durante 30 segundos sin roturay una prueba de ráfaga en 6354 rpm sin rotura, con desequilibrio medido en 21 g frente a un límite de ≤39 y tolerancias dimensionales en diámetro y espesor dentro de ±1,5 mm — probado según JB/T 11431-2020 y GB 2494-2014.
- Reducción del rendimiento en comparación con los requisitos. Las pruebas del Instituto de Abrasión de los tipos de muelas abrasivas para rieles midieron la remoción de piezas de trabajo que excedía el requisito técnico por De 1,4 a 2,6 veces en todos los grados, que es el margen que se muestra como un menor número de pases en la pista.
- Tendencia a quemarse. El comportamiento térmico determina si la rueda se puede utilizar en rieles con cabeza endurecida. La termografía comparativa a 3600 rpm registró una temperatura de la superficie de trabajo de 124 °C frente a 143 °C Para la referencia importada, las emisiones de SO₂ son entre un 30 % y un 35 % menores, lo cual es relevante dondequiera que las emisiones estén reguladas.
La productividad de una máquina depende de la cantidad de muelas que utilice, y es en la muela donde se ejecuta el programa de rectificado. Ya sea la muela de una máquina portátil o la de un tren. son intercambiables Es una cuestión que decide qué porcentaje de una flota mixta puede compartir una única línea de consumibles. Por eso, lo mejor es especificar ambos como un solo sistema en lugar de comprarlos por separado, y es la base sobre la que trabajamos con los operadores de máquinas, junto con el equipo más amplio. solución de mantenimiento ferroviario Nosotros suministramos.
Si el proyecto se encuentra en la fase de cotización, conviene recopilar primero el paquete de datos que permite comparar las cotizaciones de ruedas y máquinas. Nuestra guía para obtener un presupuesto para el rectificado de raíles. Establece qué enviar.
Lista de verificación para la compra de maquinaria: repuestos, servicio y capacitación.
La compra de una máquina implica una relación a quince años, y el documento de puesta en marcha debe reflejarlo. Los siguientes puntos deben figurar en las especificaciones, no en una carta adjunta.
Repuestos y consumibles - Cadena de suministro de ruedas: quién fabrica, cuál es el plazo de entrega, si se puede conseguir una rueda equivalente localmente. - Disponibilidad garantizada durante la vida útil prevista de la máquina, con una cantidad anual especificada y un compromiso de respuesta para pedidos urgentes. - Piezas de desgaste comunes (correas, rodamientos, componentes hidráulicos, cables) con lista de piezas y precios en el momento de la entrega. - Si se pueden fabricar formatos de rueda no estándar y cuál es el pedido mínimo.
Servicio y respuesta - Soporte para la puesta en marcha y quién lo realiza. - Tiempo de respuesta del servicio y cómo se mide. - Capacidad de diagnóstico remoto, si la máquina cuenta con sistemas de medición y control. - Soporte en campo durante la primera campaña de rectificado: es aquí donde surgen los errores de especificación, y la presencia del proveedor convierte una noche perdida en una oportunidad de aprendizaje. - Un programa de mantenimiento con intervalos para los sistemas que suelen fallar: cojinetes del cabezal de rectificado, circuitos hidráulicos, extracción de polvo, baterías en máquinas de litio.
Capacitación - Capacitación del operador en la máquina específica, que abarca no solo los controles sino también los parámetros de rectificado: profundidades de pasada, ángulos, velocidades y señales de que la muela está cortando demasiado caliente. - Capacitación en aceptación y medición: un operador que no puede medir un perfil no puede demostrar el trabajo, y el operador suele ser quien firma el registro. - Capacitación de actualización, porque los ajustes de rectificado varían a medida que cambian los equipos. Un programa de capacitación estructurado, como el Capacitación en rectificado que realizamos con operadores., tiende a amortizarse gracias a la reducción del trabajo excesivo. Los términos de capacitación y soporte también se tratan en Nuestra respuesta sobre qué sucede después de la compra del equipo..
Documentación - Capacidad de la máquina medida: precisión y repetibilidad del perfil demostradas en pista, no citadas en un plano. - Hoja de especificaciones de la rueda adaptada a cada cabezal, con diámetro interior, espesor y velocidad nominal. - Criterios de aceptación para la superficie acabada y el método de medición. - Documentación de seguridad para la rueda: evidencia de la prueba de rotura y cumplimiento de la norma.
Términos comerciales - Estimación del consumo anual de la rueda por kilómetro, con la base sobre la que se calculó. - Condiciones para un pedido de prueba antes de un compromiso para toda la flota, y qué se espera que demuestre dicha prueba. - Si el proveedor se responsabilizará de la conformidad del perfil en toda la sección, o solo del suministro de la rueda.
Errores comunes en la selección de productos y su costo
Comprar en función del número de personas. La máquina más grande disponible no es la mejor opción para una red con muchos desvíos o un sistema de metro con ventanas de dos horas. El número de operarios implica un rendimiento que quizás nunca se utilice y consume ruedas, estén o no en funcionamiento.
Especificar la máquina antes de leer el riel. El perfil, el peso, el grado del acero y la desviación medida respecto al diseño deben considerarse antes de la selección de máquinas, ya que la condicionan. Se han comprado máquinas para vías U71Mn de 60 kg/m y luego se les ha exigido que trabajen con rieles templados de cabeza de 75 kg/m, donde el margen de seguridad se reduce drásticamente.
Tratar la rueda como una compra aparte. Este es el error con mayores consecuencias financieras, y las cifras de Liuzhou lo demuestran: la misma máquina, la misma ventana, consumen aproximadamente el doble de ruedas. Especificar la rueda y la máquina como un solo sistema no tiene costo y ofrece grandes ventajas.
Suponiendo que la precisión varíe en función del precio. Una máquina portátil admite una precisión de ±0,1 mm y una rugosidad superficial (Ra) de 6 μm; un tren de rectificado admite ±0,2 mm y una Ra de 10 μm. La máquina más lenta es la más precisa. Comprar una máquina grande para trabajos de precisión es comprar la herramienta equivocada a un precio más alto.
Olvidar la posesión. El rendimiento real de una máquina está limitado por el tiempo de operación, no por las especificaciones técnicas. Un periodo nocturno de dos horas produjo 18,72 km de pasadas en una campaña bien organizada; una máquina que requiera un tiempo de preparación más prolongado o un tren de trabajo podría no producir ni la mitad de esa cantidad en el mismo periodo.
Saltarse el juicio. Una prueba en su propia vía, en su propio perfil y con su propia pendiente de riel es la única prueba que determina el rendimiento de la rueda. Vale la pena negociar términos que permitan una prueba medida antes de comprometerse con una flota, y Nuestra guía para obtener un presupuesto para el rectificado de raíles. Explica cómo estructurar la comparación para que el ensayo produzca una decisión en lugar de una impresión. Gama de máquinas rectificadoras de raíles Es una referencia útil para comparar formatos uno al lado del otro.
Comprar sin la capacidad de medición para verificar. Una máquina que muele pero no puede verificarse según los criterios de aceptación es una máquina cuyo funcionamiento no puede certificarse. El método de medición forma parte de la compra.
Una guía de campo sobre las familias de máquinas que encontrará
Quien especifique una rectificadora de rieles se encontrará repetidamente con las mismas familias de productos, y saber cuál es cuál ahorra mucho tiempo. Lo que sigue es una introducción, no un respaldo: la máquina es una parte de la especificación y la muela es la otra, que es nuestro negocio.
trenes de rectificado de rieles cubrir el servicio principal. Las principales plataformas en servicio global son las gamas PGM y GMC de Speno y Harsco, las rectificadoras de Loram, las unidades de alta velocidad y tránsito de Vossloh y la serie GMC de CRRC. Las arquitecturas de las máquinas difieren lo suficiente como para que los formatos de muelas no sean transferibles entre familias; Nuestro directorio de fabricantes de rectificadoras de raíles y las familias de máquinas que suministran. Describe el panorama y los formatos de rueda que utiliza cada familia.
Unidades de molienda pasivas y de alta velocidad Funcionan durante el trayecto, a velocidades cercanas a la velocidad máxima permitida, lo que las convierte en la única clase utilizable dentro de un horario en tiempo real. Por diseño, son herramientas de corte superficial y se adaptan mejor a programas preventivos que a correcciones profundas.
Máquinas de desvío y cambio de vía Están diseñados para optimizar el espacio libre y la precisión: cuerpos estrechos, gran deflexión del cabezal y, en las versiones de mayor especificación, control de perfil CNC que sigue un perfil objetivo almacenado para cruces y palas. En trabajos de desvío, la cuestión de la aceptación radica en la geometría y la superficie, no en el volumen eliminado, por lo que un corte plano agresivo es el error más costoso, en lugar del más lento.
Máquinas portátiles y de mano Realizan trabajos de soldadura, detección de defectos y mantenimiento. Su importancia es desproporcionada a su precio: en la mayoría de las redes, son las máquinas que mantienen actualizados los registros de aceptación, ya que se encargan de todos los lugares a los que el tren no puede llegar.
Un caso especial que merece ser mencionado: La industria también utiliza vehículos de rectificado reciclados: trenes antiguos reconstruidos con nuevos cabezales de rectificado y sistemas de control, a veces con un formato de rueda diferente al original. Se trata de máquinas legítimas con una ventaja de costes real, pero las especificaciones de sus ruedas suelen ser únicas para cada reconstrucción y conviene confirmarlas antes de aceptar la máquina, ya que el formato puede no coincidir con ningún artículo estándar del catálogo. Un ejemplo de este tipo de vehículo, el rectificador de raíles Molaton, derivado de una unidad Loram reconstruida, se trata por separado en nuestras notas sobre la máquina.
Solicite una recomendación de maquinaria a RailwayCare.
RailwayCare fabrica muelas abrasivas aglomeradas para el rectificado de raíles desde 2004 —la primera empresa en China dedicada exclusivamente a ellas, con orígenes en el laboratorio de materiales de fricción de la Universidad Tecnológica de Wuhan— y participó en la elaboración de la norma JB/T 11431, el estándar nacional chino para muelas abrasivas aglomeradas para el rectificado de raíles. La marca Molaton suministra muelas adaptadas a los formatos de montaje y accionamiento de las principales familias de máquinas en servicio, incluidas Mecno, Speno y CRRC GMC, Harsco PGM y GMC, Loram, así como las máquinas portátiles y para desvíos, con dimensiones especificadas para cada máquina en lugar de para un perfil genérico.
Dado que suministramos consumibles para una amplia variedad de máquinas, sabemos qué combinaciones de máquina y rueda funcionan mejor en cada vía, y ese conocimiento nos permite ayudarle a tomar la mejor decisión. No somos una parte imparcial, y le indicaremos claramente para qué máquinas candidatas podemos suministrarle los consumibles, cuál ha sido la vida útil de las ruedas en vías similares y si alguna especificación no se ajusta a la vía que usted tiene.
Si necesita especificar una rectificadora de raíles, sustituir las ruedas de máquinas que ya están en servicio o averiguar por qué una máquina cuesta más por kilómetro que otra en la misma red, envíenos la marca y el modelo de la máquina, la sección del raíl y el tipo de acero, así como el estado del perfil medido.
WhatsApp: +86 15072332788
Correo electrónico: simon.wang@railwaycare.com
¿Cómo elijo la amoladora adecuada para mi pista?
Elija entre las tareas de trabajo: decida si el rectificado abarca kilómetros de vía principal o desvíos, soldaduras y defectos aislados; calcule cuánto metal hay que eliminar y con qué frecuencia; compruebe la fuente de alimentación disponible en la planta; establezca la precisión que exige la norma de aceptación; confirme que el formato de la muela coincide con el cabezal; y evalúe el suministro de muelas de repuesto y la capacitación del proveedor. Estas seis preguntas, en ese orden, reducen rápidamente el mercado, y el formato de la muela es la limitación que con mayor frecuencia se descubre demasiado tarde.
¿Cuál es la diferencia entre una máquina portátil y un tren de rectificado?
Una rectificadora de rieles abarca máquinas de un solo cabezal y compactas de múltiples cabezales utilizadas para soldaduras, desvíos y defectos aislados, trabajando a 1–2 km/h con una precisión de ≤ ±0,1 mm y un acabado ≤ Ra 6 μm. Un tren de rectificado de rieles es un vehículo autopropulsado de múltiples cabezales para la restauración de perfiles y programas preventivos a lo largo de kilómetros de vía principal, trabajando a 3–16 km/h con 16 a 96 cabezales y manteniendo ≤ ±0,2 mm. Realizan trabajos diferentes en lugar del mismo trabajo a diferentes escalas, razón por la cual la mayoría de las redes necesitan ambos.
¿Cuánto cuesta operar una rectificadora de raíles?
Júzguelo en función del costo por kilómetro en lugar del costo de capital o el precio de la rueda, porque la vida útil de la rueda varía ampliamente según las especificaciones. En las campañas documentadas, el consumo de las ruedas osciló entre De 4,98 a 5,7 kilómetros-paso por mm de desgaste de la rueda en líneas de transporte pesado y regionales, y una prueba de alta velocidad registrada 214 kilómetros por pasada por rueda con una vida útil 1,31 veces mayor que la de la rueda actual. Dos ruedas en la misma máquina, en la misma ventana, se han desgastado entre 20 y 30 mm y entre 43,5 y 59 mm respectivamente, lo que representa aproximadamente el doble de coste de consumibles para una producción idéntica.
¿Puede una misma máquina rectificar diferentes perfiles de rieles?
Se puede configurar para ellos, pero no de forma intercambiable sin un trabajo de especificación. El peso del riel modifica la geometría del cabezal y el perfil objetivo, y el grado del acero modifica el margen de combustión: U71Mn, U75V y U78CrV se comportan de manera diferente bajo el mismo cabezal, y el riel con cabeza endurecida tolera mucho menos calor. Antes de utilizar una máquina en una sección, tome el perfil medido y el perfil de diseño, calcule la desviación máxima y confirme que la máquina puede cubrirla en las pasadas disponibles.
¿Qué debe incluir una lista de verificación de compra?
Condiciones de suministro de muelas con plazos de entrega y disponibilidad garantizada; lista de piezas para componentes de desgaste; tiempos de respuesta del servicio y asistencia para la puesta en marcha; formación del operario que abarca los parámetros de rectificado y no solo los controles; formación en medición y aceptación; capacidad de la máquina demostrada en pista en lugar de cotizada; y estimación del consumo anual de muelas con su base de cálculo. Los acuerdos de asistencia se extienden más allá de la ficha técnica de una máquina con una vida útil prevista de quince años.
¿Es mejor comprar o contratar el trabajo?
Depende del kilometraje anual y del tiempo de posesión que se pueda obtener. Un kilometraje alto y continuo generalmente favorece la propiedad, donde el cálculo se basa en el costo por kilómetro. Un kilometraje bajo o intermitente favorece el arrendamiento o alquiler, ya que la flexibilidad es más valiosa que la utilización. Los factores decisivos son los kilómetros por año, el tiempo máximo de posesión disponible y si se puede mantener una máquina en pleno funcionamiento; una máquina inactiva sigue consumiendo su costo de capital.