Rectificado de vías curvas: Gestión del desgaste lateral en vías curvas
- participación
- Editor
- RailwayCare
- Tiempo de Publicación
- 2026/9/14
Resumen
Una guía práctica para el rectificado de curvas de raíles: por qué el desgaste lateral se concentra en la esquina del ancho de vía, cómo funcionan los perfiles asimétricos, cuándo rectificar y cómo verificar el resultado.
Un carril recto se desgasta de manera uniforme. Un carril curvo no. En el carril exterior de una curva, cada eje empuja la pestaña de la rueda hacia la esquina del ancho de vía, por lo que el metal desaparece de una banda estrecha de la cabeza mientras que el resto del perfil apenas se toca. Por eso, una curva no se puede rectificar con la misma pasada que funciona en un carril recto, y por eso el rectificado de curvas de carriles es una disciplina en sí misma: un perfil objetivo diferente para cada carril, una profundidad de remoción de metal diferente, una rutina de inspección diferente. Esta guía describe los cambios que se producen en una curva, las dos estrategias de rectificado disponibles, los objetivos y límites que definen un trabajo aceptable, cómo elegir los intervalos y los consumibles, y cómo comprobar el resultado con datos medidos. Se basa en nuestro trabajo de campo en curvas de trenes de carga pesada, alta velocidad y metro, así como en investigaciones publicadas sobre la interacción rueda-riel. La física es sencilla: cuanto menor sea el radio, mayor será la fuerza lateral que la pestaña de la rueda ejerce sobre el riel superior, y más se desplaza el punto de contacto desde la parte superior de la cabeza hacia la esquina del carril. En la esquina del carril, la geometría de contacto se convierte en un contacto de dos puntos, aumenta la erosión y se pierde material simultáneamente por desgaste y fatiga por contacto de rodadura. De ello se derivan tres consecuencias, y las tres son importantes para un programa de molienda: El valor de hacer esto bien es cuantificable. Zhai Wanming y sus colegas de la Universidad Jiaotong del Suroeste diseñaron perfiles de molienda asimétricos para un 600 metros curva de radio en la línea de transporte pesado de Shuohuang y mediciones de campo publicadas en Dinámica de sistemas vehiculares (2014): después del rectificado a los perfiles diseñados, el desgaste del lado del riel en la curva de prueba se redujo en 30-40 por ciento. Trabajo relacionado de Shi Zhiyong et al. (ICRT 2017/2018Extendieron el método a radios de 400 m, 500 m, 600 m, 800 m y 1500 m, y encontraron las mayores ganancias en los radios más pequeños. El corredor de Shuohuang es uno que conocemos bien; allí se llevó a cabo nuestro programa de verificación de transporte pesado, que abarcó 172,8 kilómetros de paso. Hay dos maneras de moler una curva, y elegir la incorrecta supone desperdiciar la posesión. Rectificado simétrico Utiliza un único perfil objetivo para ambos raíles. Es adecuado para vías rectas y curvas suaves donde las condiciones de contacto de ambos raíles son similares. Su especificación y su inspección son sencillas. rectificado asimétrico Establece un perfil objetivo diferente para el riel alto y el riel bajo. La lógica es: El problema en el rectificado asimétrico radica en rectificar en exceso el carril alto. Si la esquina exterior del ancho de vía se rectifica demasiado, el radio de rodadura de la rueda exterior disminuye, la autodirección se debilita, el ángulo de ataque aumenta y la fuerza lateral se incrementa, produciendo más Desgaste lateral, no menor. Los trabajos publicados sobre optimización de perfiles son explícitos al respecto: el perfil objetivo debe derivarse del patrón de desgaste medido y del contacto rueda-riel, no de un ángulo fijo. Nuestros propios registros de campo muestran cuán desiguales pueden ser las dos caras de un mismo riel. En una curva R=800 m en la línea Yiyang, seis pasadas de rectificado eliminaron un máximo de 0,3 mm desde la cara exterior del riel alto y 1,8 mm desde la cara interior - seis veces más metal en un lado de la misma cabeza. Un único perfil de objetivo simétrico no puede expresar eso. El rectificado de curvas se evalúa en función del perfil, la superficie y la banda de contacto, no del aspecto del raíl. Los principales criterios de aceptación que seguimos son: El GQI (Índice de Calidad de Rectificado) es el más útil de todos, ya que convierte el ajuste del perfil en un solo número que el responsable de la sección puede aceptar o rechazar. Divide la cabeza del carril en cuatro zonas y evalúa la precisión con la que el perfil rectificado coincide con el perfil de diseño. En una curva, las zonas no tienen la misma importancia: la zona de la esquina del carril alto es responsable del desgaste lateral, mientras que la zona central superior controla la calidad de la marcha. El desgaste lateral en sí debe medirse, no estimarse. Si está decidiendo si rectificar o renovar una curva, la decisión se basa en el desgaste lateral medido en comparación con el límite del operador más el cabezal restante; consulte nuestra guía para Medición del desgaste del riel y decisión de rectificar o reemplazar.. Dos programas, un presupuesto: Lo que te limita no es la máquina sino la posesión. En una ventana nocturna de 2 horas en la línea Hengliu (Nanning Bureau, 2022), un GMC-96X terreno de trenes 18,72 kilómetros de paso con nuestras ruedas en servicio. Planifique los programas de curvas en kilómetros de pasada por hora de posesión, no en kilómetros de vía, y la decisión del intervalo se convierte en una cuestión aritmética: metal a retirar por ciclo ÷ retirada por pasada = pasadas por ciclo, y pasadas × kilómetros de pasada por hora = horas de posesión. La remoción por campaña es pequeña y depende de la zona. En nuestro ensayo Loram DM01 (Jiangmen, abril-junio de 2026), medido con un medidor de perfil durante la campaña, la remoción de metal fue 0,142-0,241 mm en la zona del carril interior, 0,165-0,326 mm en la zona del carril exterior y 0,193-0,222 mm en la parte superior del carril.Ese es el orden de magnitud correcto para un ciclo preventivo, y explica por qué los defectos profundos necesitan un programa correctivo en lugar de un ciclo preventivo más prolongado. Dado que la vida útil se expresa en kilómetros recorridos por milímetro de desgaste de la rueda, la elección del intervalo y la elección de la rueda son la misma decisión. En vías de transporte pesado hemos medido 5,7 kilómetros de paso/mm (Yiyang, 145 km de paso con un consumo medio de 25,45 mm) y 4,98 kilómetros de paso/mm (Shuohuang, 172,8 km de paso con un consumo medio de 34,67 mm). Una rueda que dura el doble cambia cuánto cuesta realmente un año de molienda en cuanto a posesiones - ver Coste de rectificado de raíles por kilómetro. La máquina determina la rueda, y la curva determina la máquina. En línea recta, un tren de rectificado de 96 piedras puede inclinar suficientes piedras para alcanzar la esquina del ancho de vía; en un desvío o una curva muy cerrada, la geometría limita el ángulo de ataque y una máquina más pequeña y específica realiza el trabajo. Dos propiedades de la rueda son más importantes en las curvas que en cualquier otro lugar: Resistencia abrasiva. Las curvas concentran la carga y el calor en una banda estrecha. Un grano que se desafila y se vitrifica bajo esa carga deja de cortar y comienza a frotar, que es como se forman las bandas azules. En el programa de pruebas del proyecto Shenhua, se midieron la resistencia a la compresión y la relación de molienda para tres tipos de grano: Por eso, una muela de zirconia-alúmina de 16 granos, con aglutinante de resina y envuelta en fibra de vidrio, es la opción predeterminada para el rectificado de trenes, y por eso una muela con aglutinante blando de un catálogo de uso general falla rápidamente cuando una flota comienza a rectificar rieles endurecidos en curvas de radio pequeño. Nuestra comparación de Muelas rectificadoras de rieles nacionales e importadas en cinco indicadores de rendimiento Abarca el mismo terreno desde el punto de vista de las adquisiciones. Alcance y forma. El diámetro, el grosor y el orificio de la rueda deben coincidir con la geometría del husillo y del cabezal de la máquina; una rueda de la serie de 350 mm no puede sustituirse por una de formato 260×90, por muy buena que sea su abrasividad. Directorio mundial de fabricantes de máquinas rectificadoras de raíles enumera los formatos que utiliza cada flota y por qué. Una rueda se diseña para la máquina, no solo para el riel. Vale la pena leerlo antes de especificar un programa de curvas. Un programa de rectificado de curvas sin mediciones previas y posteriores es una opinión. El conjunto mínimo de datos que recomendamos es el siguiente: Nuestros propios números, medidos de esta manera: en la prueba Loram DM01 en Jiangmen, la rugosidad en todos los rieles de tierra resultó ser de 1,05-9,0 μm, la mayoría de las lecturas entre 2 y 4 μm, sin bandas azules.En una prueba de aceptación en curvas de radio pequeño del metro de Chengdu, las piedras M20×2.5 Molaton obtuvieron 90/100 contra TB 10413-2018, y los cabezales restaurados pasaron las comprobaciones de rugosidad y de banda de luz. Las muestras de ruedas también pasaron las pruebas de seguridad rotativa en 6.354 rpm sin fractura - relevante en curvas, donde la carga en la esquina de la vía es mayor. El patrón es consistente: en curvas y en cargas pesadas, donde se exige a la rueda que corte bruscamente en una banda estrecha, la vida útil consumible es lo que diferencia dos presupuestos que parecen idénticos sobre el papel. Las muelas abrasivas para raíles Molaton son fabricadas por RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) con una capacidad de 500.000 muelas al año, en los formatos utilizados por todas las principales familias de máquinas rectificadoras de trenes y de desvíos; consulte el directorio anterior. Para una lectura más profunda sobre el lado más complejo del problema, consulte nuestras guías para rrectificado de perfil de todo, Rectificado de la cabeza del riel, eliminación de ondulaciones, rectificado de desvíos y las causas fundamentales del desgaste lateral de los rieles cubrir el trabajo adyacente. El rectificado asimétrico establece un perfil objetivo diferente para cada carril de una curva: el carril superior se rectifica principalmente en la esquina de la vía para reducir el desgaste lateral y desplazar la zona de contacto hacia la superficie de rodadura, mientras que el carril inferior se rectifica en la parte superior para mantener la diferencia de radio de rodadura que permite que el conjunto de ruedas se autodirija. Se utiliza en curvas porque los dos carriles no se desgastan de la misma manera: en una curva de R=800 m, medimos una eliminación de 0,3 mm en la cara exterior del carril superior frente a 1,8 mm en la cara interior. No existe un intervalo universal; depende del radio, la carga por eje, el tonelaje anual y los límites de desgaste del operador. El modelo común es un programa preventivo en toda la red con pasadas ligeras y frecuentes, además de pasadas correctivas en las curvas de radio pequeño que se desgastan más rápido, a menudo con intervalos de aproximadamente un trimestre. Establezca el intervalo a partir de la remoción de metal medida por pasada y por kilómetro de pasada por posesión: en una ventana de 2 horas, un tren de 96 stone (600 kg) acumuló 18,72 kilómetros de pasada en nuestro trabajo de la Oficina de Nanning. El rectificado no restaura el metal desgastado, sino que remodela lo que queda. Los objetivos prácticos son eliminar el material endurecido y agrietado de la esquina de la vía, restablecer una geometría de contacto que reduzca el desgaste y prolongar la vida útil del riel. Mediciones publicadas en una curva de transporte pesado de 600 m de radio registraron una reducción del 30-40 % en el desgaste lateral tras el rectificado asimétrico del perfil. Las rectificadoras de desvíos y curvas cerradas suelen utilizar formatos más pequeños y específicos: las máquinas RGH20C utilizan muelas de 280 × 25,5 × 116 mm y de la serie de 150 mm (150 × 80 con un orificio de 5/8" o 150 × 77 con una rosca M20), mientras que las rectificadoras de trenes utilizan 260 × 90 × 154 mm, 250 × 75 × 150 mm, 180 × 105 × 90 mm o 260 × 83 × 152 mm según la clase. Adapte el formato que especifique el fabricante de la máquina; el orificio, el grosor y el patrón de montaje están determinados por el husillo. Mida cuatro cosas: el perfil en puntos fijos con respecto al perfil de diseño (GQI o equivalente), la rugosidad superficial Ra (objetivo ≤10 μm), el ancho y la posición de la banda de contacto (25-30 mm de alta velocidad, 35-40 mm (convencional y de transporte pesado), y el consumo de rueda en milímetros por rueda en relación con el terreno por kilómetro de pasada. Este conjunto de datos es suficiente para aceptar o rechazar una pasada y calcular el coste del siguiente ciclo. Envíenos los datos de la curva (radio, sección y pendiente del riel, desgaste lateral medido antes del rectificado, tonelaje anual, modelo de máquina y el perfil objetivo con el que está trabajando) y le enviaremos las especificaciones de la rueda, los kilómetros de pasada previstos por rueda con su base de prueba y un bastidor comercial que podrá comparar con el de cualquier otro proveedor. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.): su socio profesional en el rectificado de rieles, con muelas abrasivas Molaton probadas en campo en líneas de alta velocidad, de carga pesada y de metro desde 2004. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – su socio profesional en el rectificado de raíles, con muelas abrasivas Molaton probadas en campo en líneas de alta velocidad, de carga pesada y de metro desde 2004.Por qué las curvas se desgastan de forma diferente a las pistas tangentes
Curvas de rectificado de rieles simétricas y asimétricas
Cómo debe ser un rectificado de curvas aceptable: objetivos y límites
Medida Requisito Base Calidad del perfil (GQI) Perfil único: Excelente ≥85, aprobado ≥70, suspenso <70; la aceptación de la sección se evalúa por separado Estándar interurbano de Guangdong Q/GDCJ-SS-GL-JS-041 (2024-10) Desviación del perfil por zona Zona 1 (parte superior central) +0,2 / -0,4 mm; zonas 2-4 ±0,2 mm Igual, medido en comparación con el perfil de diseño. rugosidad superficial Ra ≤10 μm TB 10413-2018 y estándares de operador equivalentes quemadura por molienda Sin banda azul continua Reglas de aceptación del operador Ancho de banda de contacto 25-30 mm alta velocidad; 35-40 mm transporte convencional y de carga pesada Práctica de rectificado de desvíos, Ferrocarril de China Tolerancias del lado de la rueda Diámetro exterior ±2,0 mm, espesor ±1,5 mm, paralelismo ≤0,4 mm, coaxialidad ≤0,5 mm JB/T 7992, JB/T 11431 Balance G1 ≤30 g, G3 ≤34 g GB/T 2492 Intervalos preventivos y correctivos en curvas
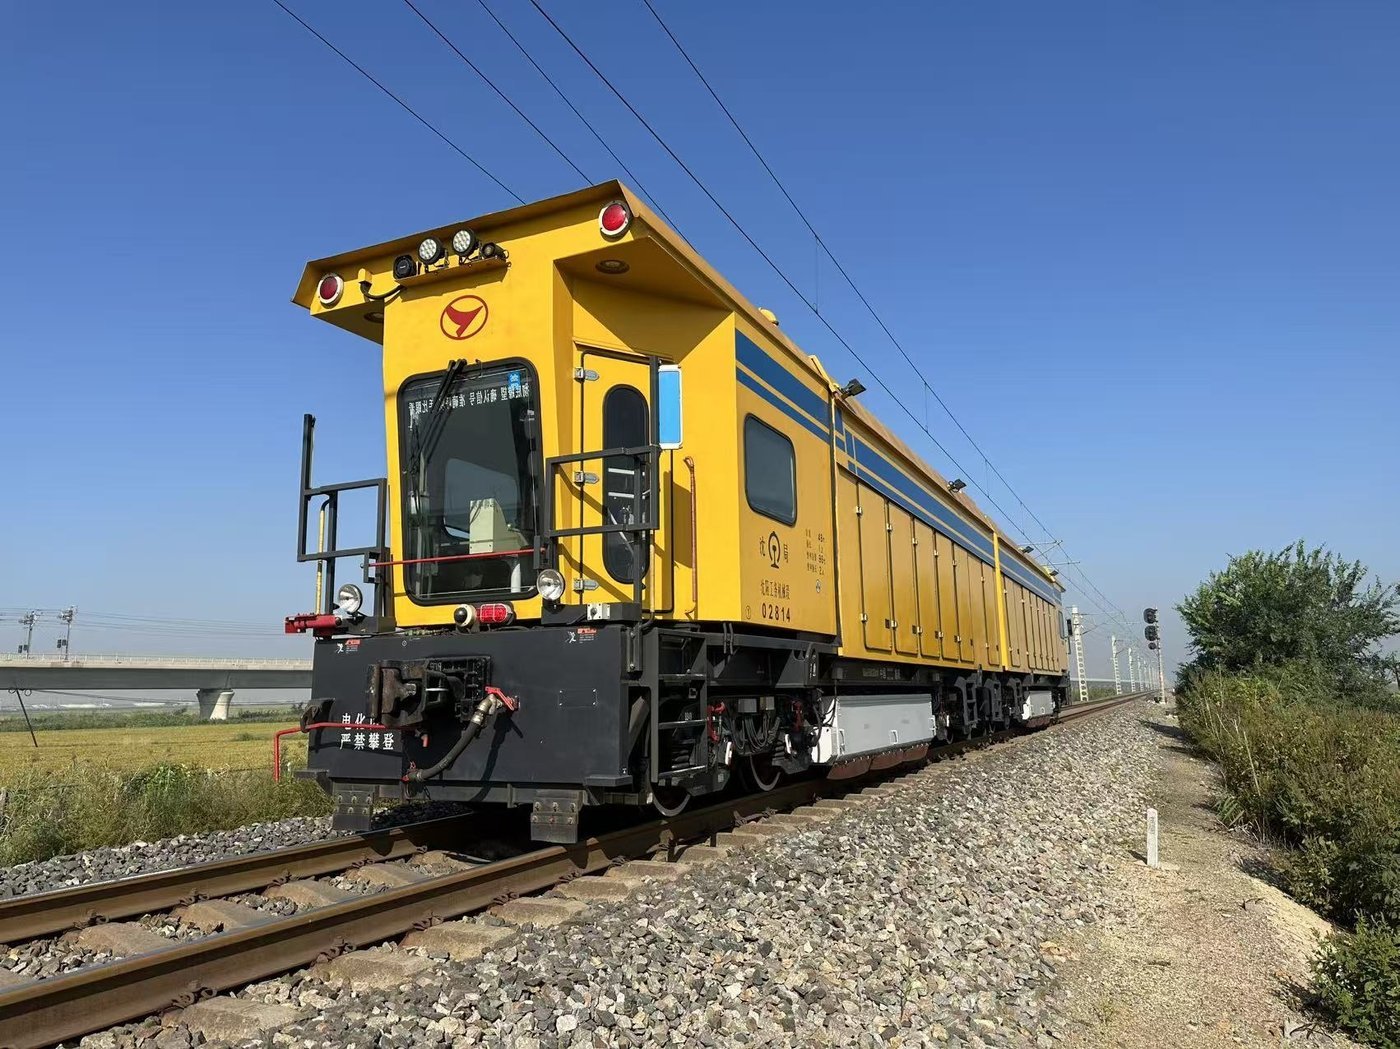
Selección de máquinas y ruedas para el rectificado de curvas de raíles
Familia de máquinas Formato típico de rueda (D × T × H, mm) Harsco PGM-48 / PGM-96C (clase GMC-96X) 260×90×154 Clase GMC-96X de 96 piedras (G1) 260×90×153 Clase GMC-96B (G3) 250×75×150 Speno GMC16A (doble potencia) 180×105×90 Máquinas Mecno Serie de 350 mm (350×60/50/35/25×127) Loram 260×83×152 Amoladora de desvío RGH20C 280×25,5×116; 150×80 (5/8"); 150×77 (M20) Sistemas pasivos de alta velocidad Ø119-122,5 × 71,5-74,5 Abrasivo Resistencia a la compresión Relación de molienda alúmina de circonio 308,0 MPa 41.0 Alúmina marrón calcinada 124,0 MPa 22.4 alúmina blanca 103,2 MPa 11.9 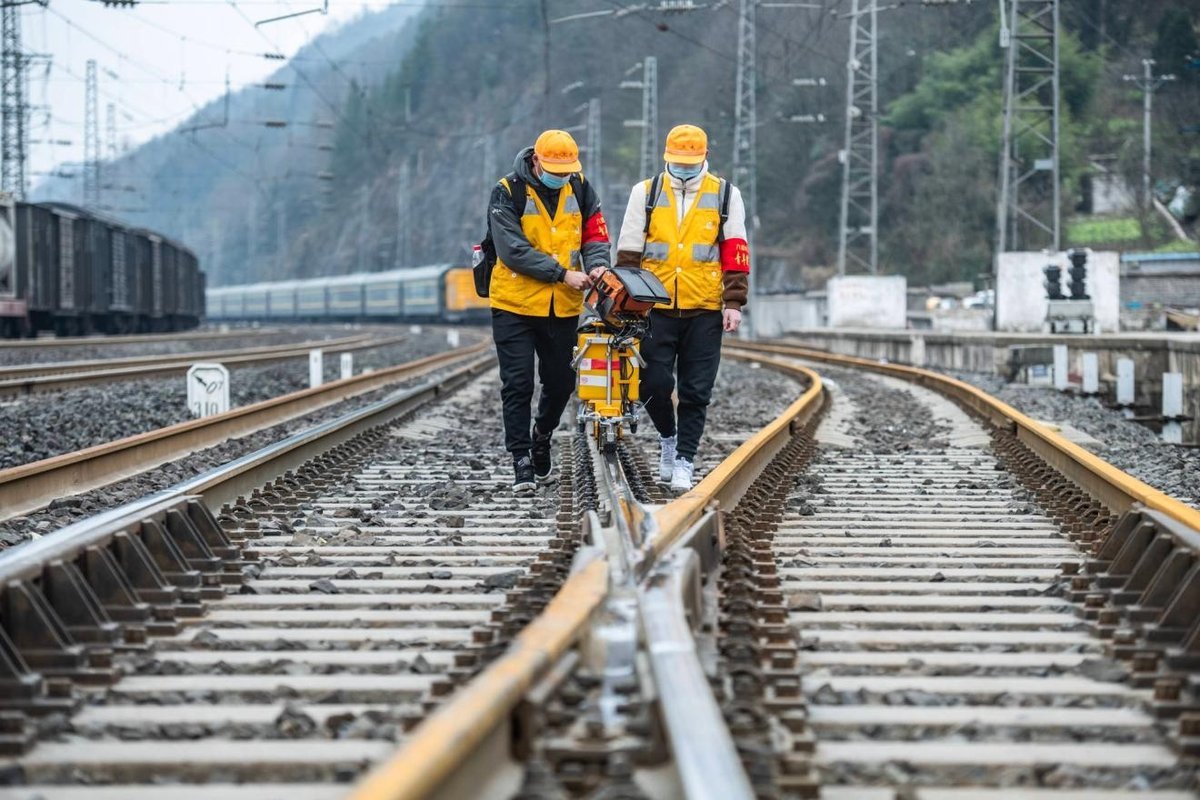
Medición del antes y el después: Cómo demostrar que un programa de modificación de curvas funcionó
Resultados de campo de vías curvas y de transporte pesado
Programa Línea y máquina Resultado Mantenimiento preventivo/correctivo de cargas pesadas Yiyang (Shandong Hi-Speed), 68 km, 40 Mt/año, 60-U71Mn / 60-U75V 5 ventanas, 145 kilómetros recorridos, 25,45 mm de consumo medio = 5,7 kilómetros de paso/mm; 12 km/h, 15,6 kW; defectos dominados por el desprendimiento de bordes y grietas en forma de escamas de pez Verificación de lotes de transporte pesado Shuohuang (Energía CHN), GMC-96B 172,8 kilómetros de paso, 34,67 mm de consumo medio = 4,98 kilómetros de paso/mm; 15 km/h, 13,8 kW Comparación de medio coche GMC-96X (Oficina de Nanning, 2022) 48 ruedas Molaton en el lado izquierdo frente a 48 ruedas HTT importadas en el lado derecho, misma máquina: Durabilidad ≈1,5 veces mayor, calidad comparable, sin grietas en los extremos, menos humo Alta velocidad Alta velocidad Hefei-Wuhan, PGM-96C (GMC-96X), 2020 4,28 frente a 3,27 kilómetros/mm de paso (1,31× vida), 214,22 kilómetros por pasada por rueda promedio; sin bandas azules continuas, banda clara centrada Ventana nocturna Línea Hengliu, GMC-96X, 2022 18,72 kilómetros recorridos en una posesión de 2 horas; ruedas de prueba 20-30 mm de consumo frente a 43,5-59 mm para las ruedas de comparación importadas Seis errores que cuestan dinero al rectificar curvas
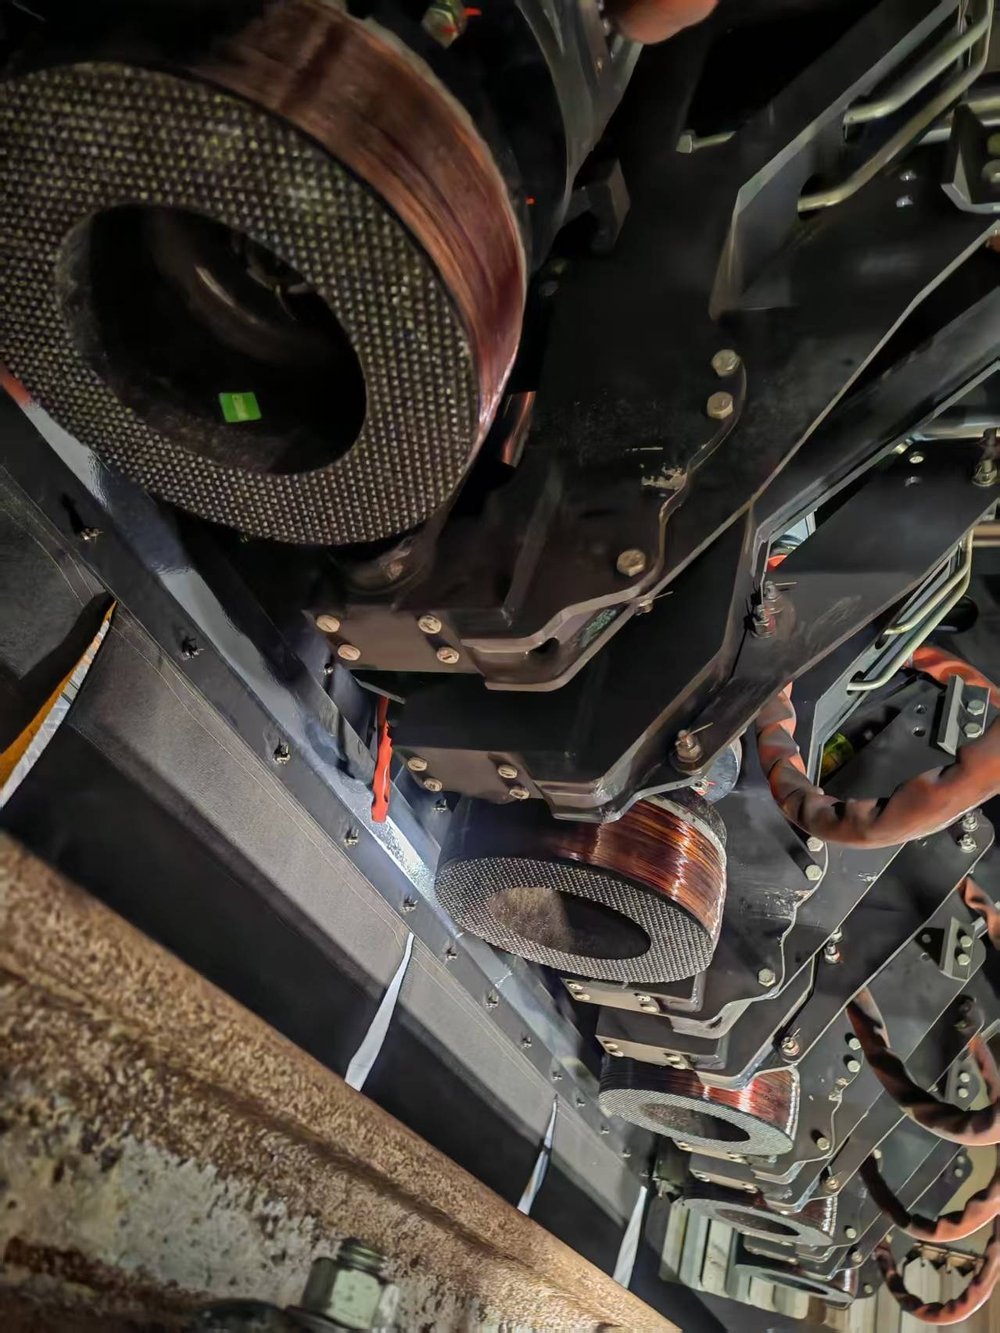
Cómo las ruedas Molaton soportan las curvas de rectificado de rieles
¿Qué es el rectificado asimétrico y por qué se utiliza en curvas?
¿Con qué frecuencia se deben rectificar las curvas?
¿El rectificado puede eliminar el desgaste lateral del riel?
¿Qué formato de rueda necesito para una rectificadora de desvíos o una curva cerrada?
¿Cómo puedo verificar la calidad del rectificado de curvas sin necesidad de un laboratorio?
Hable con un proveedor de muelas abrasivas para rieles que trabaje en curvas.